











Защо тръбата се спуква след заваряване? Скрити пукнатини, неуспех на хидротеста и как съвременните машини за производство на метални тръби го предотвратяват
Няма нищо по-измамно от заваръчен шев, който изглежда за милион долара още от конвейера. Повърхността е гладка, шевът е равномерен и отвън изглежда, че цялото ви производство върви без нито един проблем. Но този „безупречен“ екстериор често маскира бедствие, което чака да се случи. Кошмарът обикновено започва в станцията за хидроизпитания, където тръба внезапно се пука, или може би по време на тест за сплескване, когато пукнатини започват да се разплитат по шева без предупреждение. Още по-лошо? Тези дефекти понякога остават латентни, докато продуктът вече не е на място, което води до катастрофални течове и гаранционни претенции, които уронват репутацията на производителя.
За производителите на тръби от ERW това е най-голямото разочарование, защото дефектът по същество остава незабелязан до самия последен етап от контрола на качеството. Макар че е лесно да се посочи с пръст операторът, реалността е, че скритите пукнатини обикновено се раждат от „перфектна буря“ от променливи параметри, некачествена лента или механична умора в стареещото оборудване. Машина за изработка на метални тръби обикновено е единственото постоянно решение, осигуряващо ниво на прецизност на формоване, което ръчното настройване просто не може да възпроизведе.
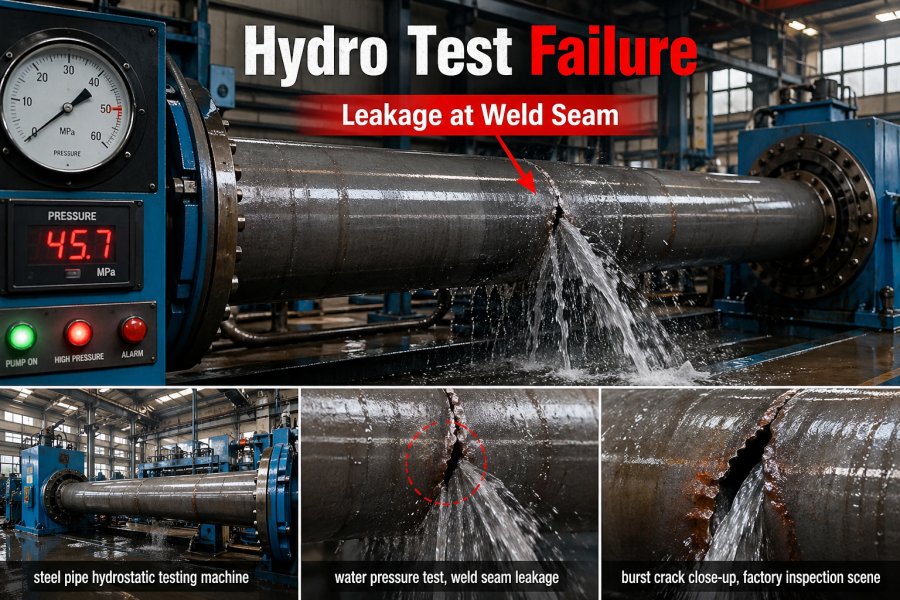
Как изглежда спуканата тръба след заваряване?
Повреда на тръбата рядко се случва два пъти по един и същи начин, но резултатите винаги са главоболие за производствения мениджър. Може да видите тръбата да започне да тече по време на хидротест или надлъжният шев да се разцепи широко по време на изпитване под налягане. В много случаи вътрешните микропукнатини се разкриват само по време на процеси на сплескване или изправяне.
Истинският проблем не е само повредената тръба, а и ефектът от доминото върху бизнеса. Откриването на дефект след завършване на голяма партида означава:
Основна причина №1 – Скрити пукнатини в заварките
Често ги наричаме „тихите убийци“ на мелницата. Външно съединението изглежда солидно, но вътрешната решетка е нарушена от непълно сливане или микроскопични оксидни включвания. Тези малки джобове на слабост действат като концентратори на напрежение. В момента, в който ударите тръбата с вътрешно налягане по време на хидротест, водата намира пътя на най-малкото съпротивление, разкъсвайки слабата връзка и причинявайки незабавен разрив.

Основна причина №2 – Неуспех при тест за сплескване
Тестът за сплескване е по същество брутална проверка на целостта на заварката. Като принуждавате тръбата да се деформира, вие карате заваръчния шев да поеме огромни количества механично напрежение. Ако стоманата има крехка микроструктура или ръбовете не са били подготвени с хирургическа прецизност, шевът ще се счупи като клонка. Опитът в индустрията показва, че небрежните ръбове на лентата – които са твърде лесни за пренебрегване по време на натоварена смяна – са основният виновник за тези деформационни повреди.

Основна причина №3 – Лошо качество на суровината
Нека бъдем честни: дори най-сложната мелница не може да „завари“ стомана с отпадък. Ако суровината ви се появява с тежки грапавини, повърхностна ръжда или химичен състав, който е навсякъде, вашата заваръчна дъга никога няма да се стабилизира. Освен това, ако ширината на лентата се колебае дори леко, ще получите несъответстващи ръбове, които може да изглеждат добре на повърхността, но им липсва структурната „месо“, необходима за оцеляване в среда с високо налягане.
Основна причина №4 – Остаряла машина за производство на метални тръби
Умората на машините е истинско бреме. Остарялото оборудване често се бори с нестабилни формовъчни секции и износени притискащи ролки, които остарелите HF системи просто не могат да компенсират. Когато подравняването започне да се отклонява, рискът от спукване се увеличава рязко.
В рязък контраст, най-новото Машина за изработка на метални тръби Технологията елиминира догадките. Чрез използване на автоматизирани настройки на заваряването и прецизно контролирано налягане на притискане, тези системи създават повтаряща се, стабилна среда, която поддържа процента на дефекти близо до нула.

Как да предотвратим спукване на тръба след заваряване
Ако искате да елиминирате тези неуспехи, заводите от най-високо ниво се фокусират върху тези четири стълба на производството:
Овладейте температурата "Златокоска": Трябва да откриете тази златна среда. Прегряването създава крехка, кристална структура, докато недогряването води до „студени заварки“, които се разкъсват при най-малко налягане.
Не просто поправяйте — поддържайте: Притискащите ролки и лагерите не трябва да се използват, докато не се износят. Придържайте се към строг график за поддръжка, за да гарантирате, че налягането на притискане остава постоянно през всяка смяна.
Бдителност нагоре по веригата: Контролът на качеството започва още преди стоманата да попадне на първия вал. Проверявайте ръбовете на лентата си за мустаци и окисление, преди да влязат в цеха.
Знайте кога да надстроите: Ако водите губеща битка с 20-годишна екипировка, време е да потърсите модерна... Машина за изработка на метални тръбиАвтоматизацията е единственият начин ефективно да се премахне променливата човешка грешка от уравнението.
