












Защо тръбните фрези ERW се провалят: Истинската причина за отворените заваръчни шевове
Всеки, който е прекарал време в тръбна мелница за ERW, знае, че тази ситуация е разочароващо често срещана.
Всичко изглежда нормално по време на производството. Тръбата слиза от поточната линия с чисто качество на повърхността, приемливи размери и без видими проблеми със заваръчния шев. Операторите дори могат да предположат, че партидата работи гладко.
Истинският проблем често се проявява по-късно.
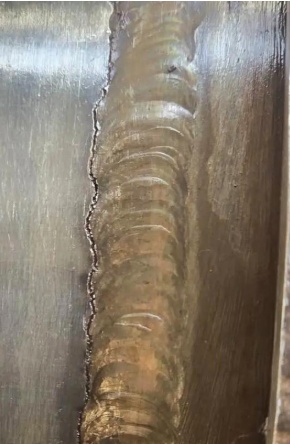
Тръба, която е изглеждала напълно добре по време на производството, може внезапно да се повреди по време на тестовете за сплескване. В някои случаи заваръчният шев започва да се отваря по време на оразмеряването. В по-сериозни ситуации тръбата може да се напука или дори да се спука по време на хидротестиране. Някои производители не откриват проблема, докато клиентът не започне по-нататъшна обработка и не подаде рекламация.
В много случаи тръбата не е „развивала“ внезапно проблем по-късно. Слабостта вече е била налице в заварката от момента на нейното образуване, често причинена от непълно сливане, остатъчно напрежение или лошо свързване на ръбовете по време на високочестотно заваряване.
И в много случаи проблемът започва от заваръчния шев.
Слабият заваръчен шев не винаги показва очевидни признаци веднага. Това го прави скъп. Докато дефектът стане видим, може вече да сте произвели голяма партида дефектни тръби.
Според доклади от индустрията, непълното сливане и дефектите на шевовете остават едни от най-често срещаните проблеми с качеството при производството на ERW тръби, особено когато параметрите на заваряване не са правилно съчетани.
🔍Как всъщност изглежда повредата на заварката на производствената линия
Много хора очакват повредата на заварката да е очевидна.
Те си представят голяма пукнатина, преминаваща през шева, или тръба, която се разцепва веднага след заваряване. Реалните производствени проблеми обикновено не се случват по този начин.
По-често ранните признаци са достатъчно фини, за да бъдат игнорирани.
Оператор може да забележи, че отстраняването на мустаци става непостоянно в продължение на няколко часа. Някой от отдела за контрол на качеството може да установи, че заваръчният шев изглежда леко нестабилен в сравнение с предишната смяна. Понякога ръбът на шева започва да се отделя малко по време на оразмеряването, но производството продължава, защото дефектът не изглежда достатъчно сериозен, за да спре линията.
Тогава по-големите проблеми се появяват по-късно.
Тестът за сплескване е неуспешен.
Спукана тръба при хидротестиране.
Клиент съобщава за напукване по време на вторична обработка.
В този момент хората започват да го третират като внезапен провал. В действителност слабостта обикновено е съществувала много по-рано.
Една от най-честите причини е непълното сливане. Външният заваръчен шев може да изглежда гладък след загъване, докато вътрешната връзка между двата ръба на лентата остава слаба. След като тръбата е изложена на налягане, огъване или допълнително формоване, този скрит дефект се разкрива много бързо. Този тип проблем все още е широко разпознат като често срещан дефект на заваръчни шевове от ERW в производствените линии.
⚠️Първата реакция често е скъпа - и погрешна
Когато дефектите в заваръчните шевове започнат да се повтарят, фабриките често реагират твърде бързо.
Производствените мениджъри започват да поставят под въпрос заваръчния агрегат. Операторите повишават настройките на мощността. Скоростта на линията намалява. В по-екстремни случаи ръководството започва да говори за подмяна на целия тръбопровод.
Тази реакция изглежда логична, но често изпраща хората в грешна посока.
Виждал съм фабрики да харчат много за ново оборудване, докато истинският проблем се оказва износени ролки или лошо регулиране на притискането.
🔥Нагряването без правилно притискане все още създава слаби заварки
Високочестотното заваряване зависи от времето и баланса.
Твърде много топлина създава свои собствени проблеми.
Когато ръбовете на лентата са прегряти, но силата на притискане не е достатъчна, оксидите могат да останат затворени във вътрешността на зоната на заваряване. Шевът може да изглежда приемлив отвън, но вътрешно якостта на свързване е лоша.
Противоположната ситуация създава различен проблем.
Ако силата на притискане е твърде агресивна, а подложеното на топлина е твърде ниско, ръбовете на лентата никога не достигат напълно температурата на коване. Това често води до студени заварки, слабо проникване или частични дефекти на сплавяване.
И двете ситуации могат в крайна сметка да доведат до напукване на шевовете.
Ето защо опитните оператори обикновено наблюдават множество променливи едновременно, вместо да се фокусират върху една единствена настройка:
- Скорост на линията
- HF заваръчна мощност
- В ъгъла
- Натиск за стискане
- Дължина на нагряване
Когато един параметър се промени, обикновено и останалите се нуждаят от корекция.
🔧Понякога заваръчният апарат изобщо не е проблемът
Механичното износване причинява повече проблеми със заваряването, отколкото много фабрики осъзнават.
Притискащите ролки се износват постепенно, така че проблемът често се развива достатъчно бавно, че никой не го забелязва веднага.
Налягането става неравномерно. Центровката се измества леко. Лагерите развиват хлабина след дълги производствени цикли.
Нито един от тези проблеми не изглежда драматичен сам по себе си.
Но щом притискащите ролки започнат да се движат неравномерно, става трудно да се поддържа консистентността на заварката. Често следват несъответствие, заваряване с припокриване и нестабилно качество на шева.
Повредените лагери са друг често срещан проблем. Когато лагерите се повредят, притискащите ролки могат да загубят стабилност на позиционирането си, което пряко влияе върху образуването на заваръчни шевове. Няколко проучвания на дефекти от ERW специално идентифицират износването на ролките, повредите на лагерите и лошото подравняване като чести причини за дефекти на шевовете.
И точно затова простото увеличаване на мощността често влошава нещата, вместо да ги подобрява.
Машината може да не се нуждае от повече енергия.
Когато притискащите ролки започнат да се износват неравномерно, налягането става нестабилно.
Едната страна може да получи повече сила от другата.
Това създава несъответствие, заваряване с припокриване и неравномерно залепване на шевовете.
Дори малки хлабини между лагерите могат да създадат вибрации, които влияят на стабилността на заварката.
Много проблеми с несъответствието на шевовете на ERW са пряко свързани с износването на ролките и лошото подравняване на инструментите.
И въпреки това много фабрики реагират, като увеличават заваръчната мощност.
Това обикновено увеличава процента на брака, вместо да реши истинския проблем.
📦Проблемите със суровините са по-лесни за игнориране от проблемите с машините
Същата мощност.
Същата скорост.
Същите оператори.
Понякога качеството на заварката започва да става нестабилно, въпреки че никой не е променял настройките на машината. Но изведнъж тестовете за изравняване стават непостоянни, заваръчните шевове започват да изглеждат нестабилни или процентът на брак тихо се увеличава.
Когато това се случи, много фабрики веднага проверяват първо заваръчния агрегат. В действителност проблемът може да е започнал много по-рано - преди лентата дори да влезе във формовъчната секция.
Малка промяна в съдържанието на въглерод може да повлияе на поведението при нагряване. По-високите нива на примеси могат да увеличат риска от образуване на крехки области във вътрешността на заваръчния шев. Дори нещо толкова основно, като лошото качество на ръбовете на лентата, може да създаде проблеми по-късно по време на високочестотно заваряване.
Например, ръбовете на лентата с грапавини, ръжда или неравномерно подрязване често пречат на правилното отвеждане на разтопените оксиди по време на заваряване. Това увеличава вероятността от включвания и непълно сливане. Колебанията в ширината също могат да създадат нестабилност при формоване, което в крайна сметка влияе върху това колко равномерно се срещат двата ръба преди началото на заваряването.
Виждали сме случаи, в които фабрика е прекарала дни в настройване на параметрите на заваряване, само за да открие, че истинският проблем е нова партида стоманени рулони с неравномерно състояние на ръбовете.
Машината правеше точно това, което ѝ беше казано. Суровината не ѝ даваше много работа.
✅Стабилните заварки обикновено се получават от скучна консистенция
Много производствени екипи търсят една-единствена настройка, която магически ще реши повтарящите се дефекти на заварките.
Увеличете мощността.
Сменете ролките.
Забавете линията.
Понякога тези действия помагат временно. В повечето случаи те лекуват само симптоми.
Доброто качество на заваряване обикновено се получава от производствена линия, която остава предвидима ден след ден.
Това означава, че заваръчната мощност трябва да е съобразена със скоростта на линията. Силата на притискане трябва да остане стабилна. Подравняването на ролките трябва да се провери, преди да се превърне в по-голям проблем. Лагерите се нуждаят от поддръжка, преди вибрациите да започнат да влияят на шева.
И качеството на суровините трябва да остане достатъчно постоянно, така че операторите да не компенсират постоянно нови променливи.
Дори V-ъгълът, състоянието на ръба и степента на екструдиране могат тихомълком да повлияят на производителността на заварката, ако се отклонят твърде много от нормалните диапазони. Много често срещани дефекти от ERW са причинени от множество малки фактори, които се натрупват заедно, а не от една голяма повреда.
Това обикновено е това, което отличава мелниците със стабилна продукция от мелниците, които постоянно отстраняват проблеми.
Рядко става въпрос за едно голямо подобрение.
По-често екипите обръщат внимание на малки детайли от процеса, преди те да се превърнат в скъпоструващи проблеми.
Заключителна мисъл
Повечето слаби заваръчни шевове не се получават, защото машината е „лоша“.
Те се случват, защото малки проблеми са били игнорирани твърде дълго.
Леко износен лагер.
Неправилно регулиране на стискането.
Лошо качество на лентата.
Неправилен топлинен баланс.
Поотделно, те може да изглеждат незначителни.
Заедно те създават скъпоструващи провали.
В производството на ВВО, Силните заварки рядко са резултат от едно голямо подобрение.
По-често те идват от оператори, които обръщат внимание на малки детайли всеки ден.