











Проблеми с качеството на стоманената лента: Причини за пукнатини при тестване на сплескване при производството на тръби от ERW
Проблеми с качеството на стоманените ленти при производството на тръби от ERW: причини, инспекция и решения
Бърз отговор
Проблемите с качеството на стоманената лента са едни от най-пренебрегваните причини за лошо качество на тръбите от ERW. Вариациите в съдържанието на въглерод, сегрегацията на фосфор, загрубяванията по ръбовете на лентата и неметалните включвания могат да намалят стабилността на заварката, да увеличат процента на брак и да причинят неуспехи при тестове за сплескване, дори когато параметрите на заваряване изглеждат правилни. Преди да регулирате тръбната си валца, проверете качеството на входящата стоманена лента. Анализът на повреди показа, че богатата на фосфор сегрегация по централната линия може да остане скрита, докато тестовете за сплескване не разкрият крехко напукване.
Ключови изводи
✔ Колебанията на въглерода причиняват нестабилно проникване на заварката.
✔ Сегрегацията на фосфор намалява пластичността и може да причини пукнатини от сплескване при изпитване.
✔ Заоблените ръбове на лентата намаляват качеството на HF заваряване.
✔ Лошата суровина увеличава износването на валците за изстискване.
✔ Входящата проверка на стоманата е също толкова важна, колкото и оптимизирането на параметрите на заваряване.
✔ Стабилната суровина е основата на стабилното производство на ERW тръби.

Качеството на входящата стоманена лента пряко влияе върху точността на формоване, стабилността на заваряването и качеството на готовата тръба.
Въведение
Много производители смятат, че дефектите в заваръчните шевове произхождат от самата тръбна машина. В резултат на това те многократно регулират заваръчната мощност, сменят притискащите валци или променят параметрите на формоване.
Опитните инженери на тръбни заводи обаче знаят, че много производствени проблеми започват много преди лентата да влезе във формовъчната секция.
Качеството на суровините определя стабилността на целия производствен процес. Дори най-модерните ERW тръбна мелницане може постоянно да произвежда висококачествени тръби, ако входящата стоманена лента съдържа химическа сегрегация, неравномерна твърдост, прекомерни ръбове или несъответствия в размерите.
В съвременното производство на ERW тръби, дефектите на суровините често се проявяват като:
- Пукнатини на заваръчния шев
- Неуспех при тест за сплескване
- Теч при хидротест
- Деформация на тръбата
- Лош външен вид на заварката
- Прекомерно износване на ролките
- Нестабилен заваръчен ток
Много от тези проблеми неправилно се приписват на настройките на оборудването, когато действителната причина се крие в самата стоманена лента.
Тази статия обяснява как качеството на стоманената лента влияе върху всеки етап от производството на тръби и как производителите могат да идентифицират дефекти, преди те да се превърнат в скъпоструващи производствени повреди.
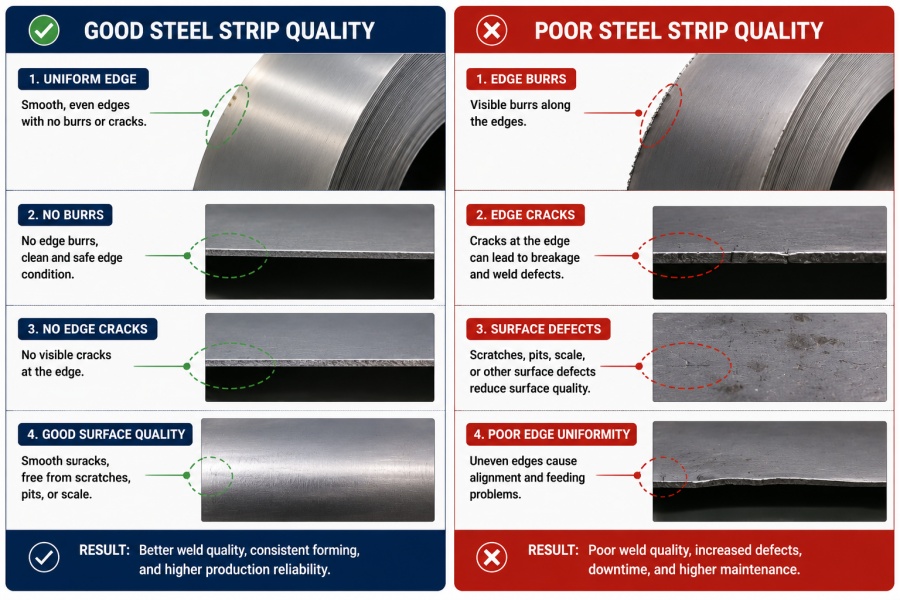
Малките дефекти в суровините могат да се превърнат в сериозни производствени проблеми по време на формоване и заваряване.
Какви са проблемите с качеството на стоманените ленти?
Проблемите с качеството на стоманената лента се отнасят до дефекти във входящата намотка, които влияят негативно върху етапите на формоване, заваряване, оразмеряване и тестване при производството на ERW тръби.
За разлика от повредите в машините, дефектите в суровините често остават скрити, докато тръбата не достигне процеса на заваряване или проверка.
Често срещани проблеми с качеството на стоманената лента включват:
- Колебание на съдържанието на въглерод
- Сегрегация на фосфор
- Сегрегация на сяра
- Борфрези за оголване на ръбове
- Неметални включвания
- Неравномерна дебелина на лентата
- Вълнообразност на ръба
- Повърхностни драскотини
- Остатъчен котлен камък
- Вариация на короната на бобината
Тези дефекти влияят на три критични аспекта на производството:
1. Формовъчност
Непоследователните свойства на материала причиняват нестабилна деформация на лентата, което затруднява поддържането на симетричен профил на формоване.
Това често води до:
- Разходки по ивицата
- Несъответствие на ролките
- Неравномерен V-образен ъгъл
- Лошо съвпадение на ръбовете
Преди да модифицирате формоващата секция, проверете Ролки за тръбни мелницизаедно с качеството на входящата лента, за да се разграничат проблемите с оборудването от проблемите, свързани с материала.
2. Заваряемост
По време на високочестотно заваряване, генерирането на топлина зависи от електрическото съпротивление и контакта на ръбовете.
Ако съставът на стоманата варира по дължината на намотката:
- Отоплението става непостоянно
- Текущи промени в разпределението
- Проникването на заварката варира
- Зоните, засегнати от топлина, стават нестабилни
Дори с висока производителност Високочестотна заваръчна машинаНепоследователният химичен състав на стоманата може да доведе до неравномерно качество на заварката.
3. Механични характеристики
Една тръба може да изглежда визуално приемлива, но все пак да не премине механичните изпитвания.
Типичните повреди включват:
- Изравняване на пукнатини
- Хидротеч
- Неуспех при разширяване на пръстена
- Намалена ударна жилавост
Изследвания върху тръби от ERW API установиха, че сегрегацията по централната линия, обогатена с фосфор, може да остане неоткрита до тестове за сплескване, при които се появява крехко напукване въпреки привидно здравия заваръчен шев.
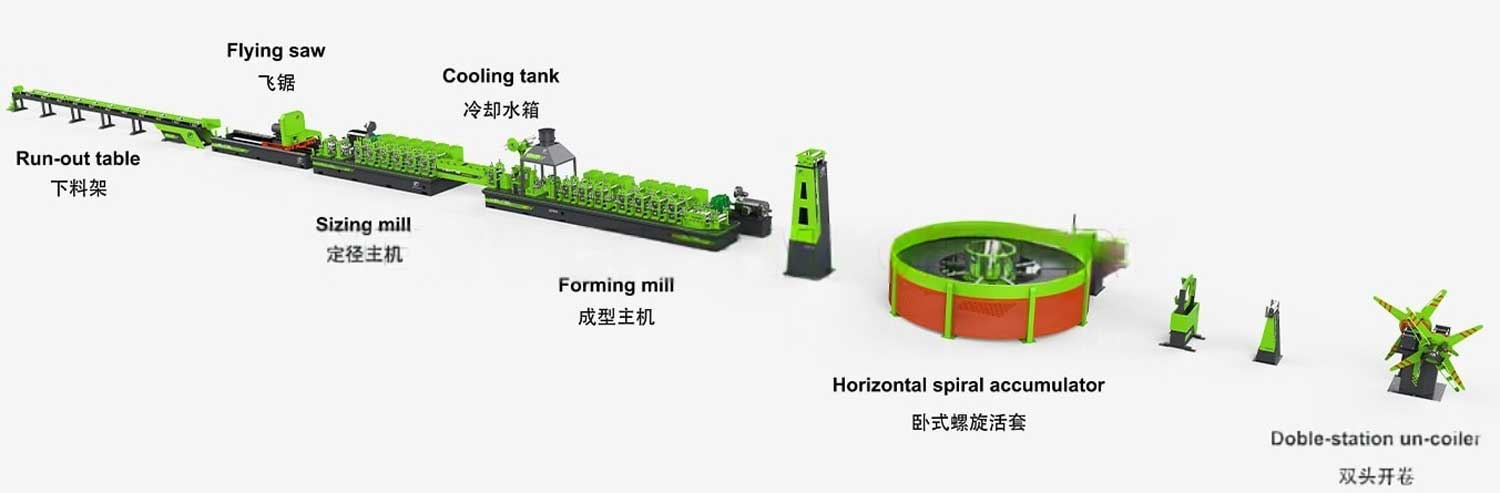
Качеството на стоманената лента влияе върху формоването, заваряването, контрола и дългосрочните характеристики на готовата тръба.
Как флуктуацията на въглерода влияе върху заваряването?
Въглеродът е един от най-важните легиращи елементи, влияещи върху заваряемостта на стоманената лента. Дори когато химичният състав отговаря на спецификацията, прекомерните вариации в съдържанието на въглерод в рамките на една и съща намотка могат значително да намалят стабилността на заваряване.
По време на високочестотно (HF) заваряване, ръбовете на лентата трябва да се нагреят до пластично състояние и да се коват заедно под налягане на притискане. Ако една част от лентата съдържа по-високо ниво на въглерод от друга, нейното електрическо съпротивление, закаляемост и поведение при охлаждане се променят съответно.
В резултат на това заварката вече не се държи равномерно.
Производителите често наблюдават следните симптоми:
- Едната тръба преминава хидростатичния тест, докато следващата развива теч от заварката.
- Външният вид на заваръчния шев се променя без никаква корекция на настройките на машината.
- Зоната, засегната от топлина (ЗТВ), варира по ширина.
- Проникването на заварката става неравномерно.
- Процентът на брак се увеличава, въпреки че Високочестотна заваръчна машинаработи нормално.
Богатите на въглерод области също така са склонни да образуват по-твърди микроструктури след бързо охлаждане. Тези области са по-малко пластични и по-податливи на напукване по време на последващо формоване или механични изпитвания. Проучванията на линиите на свързване на ERW показват, че локалното разделяне и сегрегация на въглерода влияят върху крайната микроструктура на заварката и механичните свойства.
Инженерна препоръка
Преди да увеличите заваръчната мощност или силата на притискане, проверете химическия състав на входящата бобина.
Препоръчителните проверки включват:
- Въглеродна консистенция по цялата намотка
- Сертификат за изпитване на мелница (MTC)
- Химични вариации от намотка до намотка
- Разпределение на твърдостта
Стабилна стоманена лента позволява ERW тръбна мелницада работи с повтаряеми параметри на заваряване, намалявайки както времето на престой, така и брака.
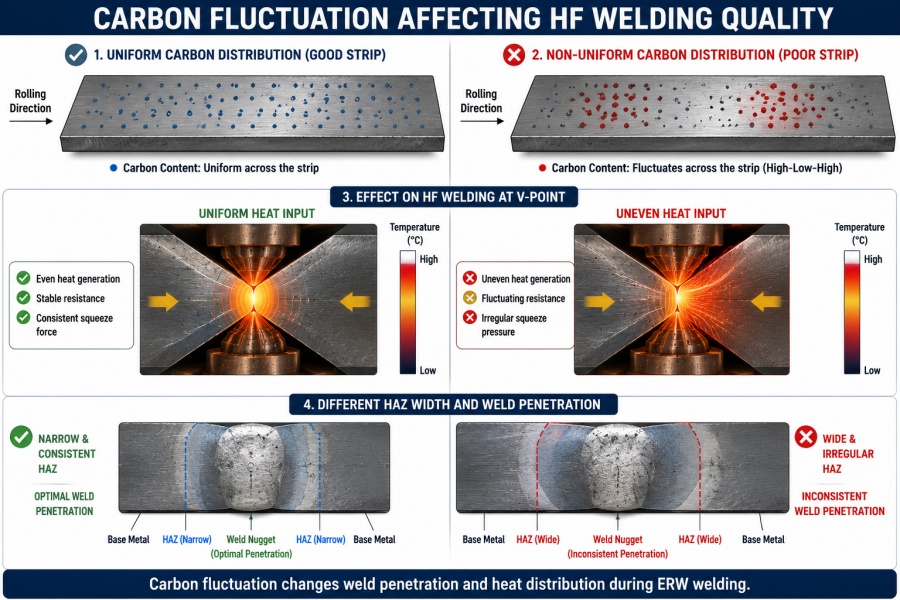
Флуктуацията на въглерода променя проникването на заваръчния шев и разпределението на топлината по време на ERW заваряване.
Защо сегрегацията на фосфора причинява изравняване на пукнатини при тестване?
Сред всички дефекти на суровините, сегрегация на фосфор е един от най-трудните за идентифициране, защото обикновено е невидим по време на нормално производство.
Тръбата може да изглежда перфектно заварена.
Заваръчният шев може да премине визуална проверка.
Хидростатичният тест може дори да е успешен.
Въпреки това, когато тръбата претърпява тест за сплескване, внезапно се появяват крехки пукнатини.
Това явление е широко докладвано в производството на тръби от ERW.
Какво е сегрегация на фосфор?
По време на непрекъснато леене, фосфорът е склонен да се концентрира в централната сегрегационна зона на сляба.
Горещото валцуване не може напълно да елиминира тази сегрегация.
В резултат на това стоманената лента вече съдържа локализирани крехки области, преди да влезе в тръбната мелница.
По време на формоване и HF заваряване, сегрегационната лента се преориентира към зоната на заваряване.
Когато се прилага налягане за сплескване, тези крехки области не могат да се деформират равномерно.
Вместо това, пукнатините се разпространяват бързо по сегрегационната лента.
Анализът на повреди на тръби от ERW по API показа, че богатата на фосфор сегрегация по централната линия може да остане скрита след заваряване, но въпреки това да предизвика крехко счупване по време на теста за сплескване на пръстена, дори когато самата заварка е металургично здрава.
Типични симптоми
- Тест за сплескване и напукване
- Пукнатина до заварката, вместо през заварката
- Крехка повърхност на счупване
- Добър визуален вид, но неуспешен механичен тест
- Оплаквания на клиенти след доставка
Много фабрики погрешно:
❌ Увеличете заваръчната мощност
❌ Сменете ролките за изстискване
❌ Регулиране на V-образния ъгъл
Нито една от тези промени не решава проблема, защото дефектът произхожда от суровината, а не от процеса на заваряване.
Инженерна препоръка
Когато се появяват повтарящи се повреди от сплескване:
- Прегледайте записите за качество на доставчика на стомана.
- Проверете нивата на фосфор (P) и сегрегацията по централната линия.
- Сравнете металографски сечения на повредени и квалифицирани тръби.
- Проверете дали пукнатините започват да се появяват в основния метал или в заварката.
Ако пукнатината започва далеч от линията на свързване, първо се съсредоточете върху качеството на суровината, преди да променяте параметрите на заваряване.
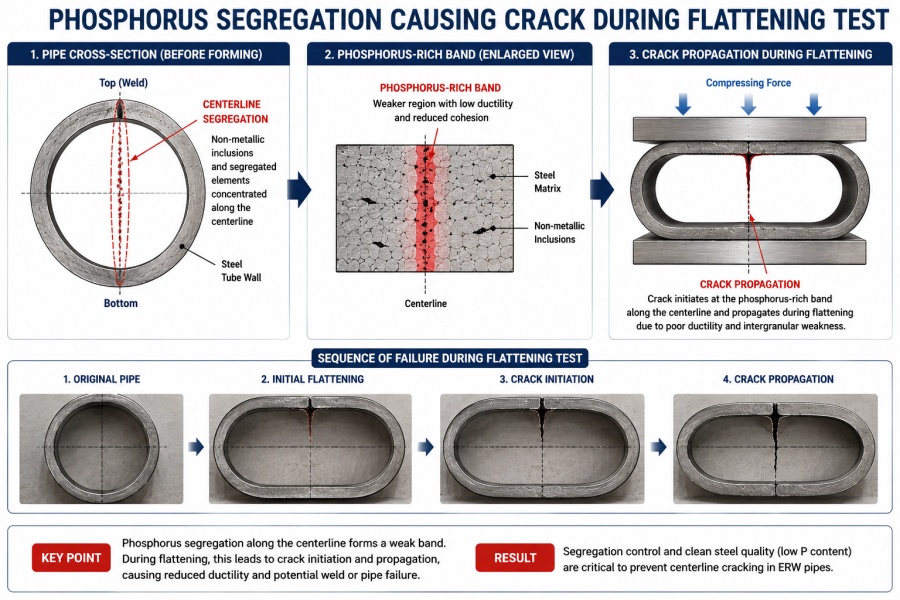
Сегрегацията на фосфор по централната линия може да причини крехко напукване по време на сплескване, дори когато заварката е непокътната.
Как влияят на загрубяващите ръбове на лентата при HF заваряване?
Качеството на ръбовете на лентата често се пренебрегва, но то пряко влияе върху концентрацията на ток, отделянето на оксиди и консистенцията на заваръчния шев.
По време на рязане, износените ножове или неправилното разстояние между тях могат да оставят прекомерни неравности по ръба на лентата.
Тези грапавини променят условията на контакт между двата ръба на лентата, преди те да влязат във V-точката.
Често срещани проблеми с производството включват:
- Неравномерно нагряване
- Нестабилност на дъгата
- Захващане на оксиди
- Лошо заваряване в ковашката фурна
- Пукнатини от куки
- Намалена жилавост на заварката
В индустриалните насоки се отбелязва също, че загрубявания, повредени ръбове и лоша подготовка на ръбовете могат да нарушат протичането на тока и отстраняването на оксиди, увеличавайки риска от дефекти на заварките и неуспехи при тестове за сплескване.
Чести симптоми
- Дебел външен заваръчен шев
- Прекомерно вътрешно загрубяване
- Чести искри
- Отместване на линията на заваряване
- Повишено износване на притискащите ролки
- Лоши резултати от ултразвуковия контрол
Инженерна препоръка
За да се сведат до минимум дефектите, свързани с мустаци:
- Редовно проверявайте ножовете за рязане.
- Поддържайте правилно разстояние между ножовете.
- Измерете височината на борера преди производство.
- Поддържайте ръбовете на лентата чисти и без ръжда.
- Осигурете стабилно подаване на лентата през Акумулатор.
- Проверете подравняването на Ролки за тръбни мелниципреди лентата да достигне заваръчната станция.
Равномерният ръб на лентата подобрява качеството на заварката, намалява износването на валците и увеличава стабилността на производството.
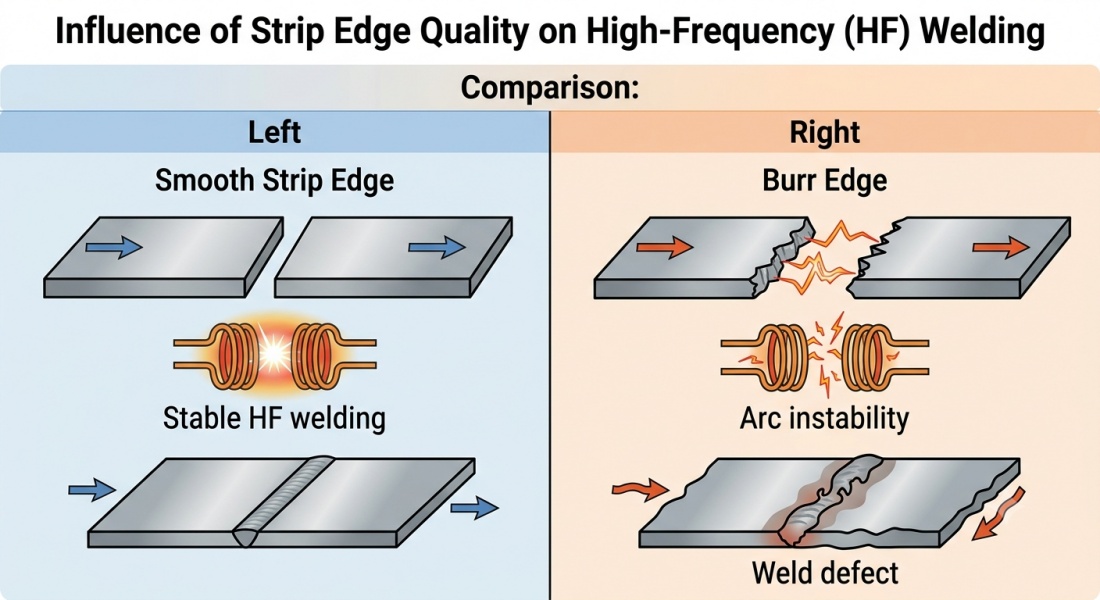
Чистите ръбове на лентата спомагат за стабилен поток на ток и подобряват целостта на заварката.
Котвен текст
| Високочестотна заваръчна машина | Въглеродни колебания |
| ERW тръбна мелница | Въглеродни колебания |
| Акумулатор | Фрези за лентови ръбове |
| Ролки за тръбни мелници | Фрези за лентови ръбове |
Как да се провери качеството на стоманената лента преди производството на тръби
Много дефекти на заваръчните шевове могат да бъдат предотвратени преди началото на производството, ако входящата стоманена лента се проверява систематично.
Вместо да чакат тръбите да се повредят по време на хидростатични или сплескателни тестове, производителите трябва да установят процес за проверка на суровините, обхващащ химичния състав, размерите, състоянието на ръбовете и вътрешните дефекти.
Типичният работен процес за проверка включва следните стъпки:
Входяща стоманена намотка
↓
Проверка на химичния състав
↓
Проверка на размерите
↓
Инспекция на ръбовете на лентата
↓
Инспекция на повърхностни дефекти
↓
Пробно производство
↓
Хидро тест
↓
Тест за сплескване
↓
Инспекция на UT
↓
Квалифицирано производство
1. Проверка на химичния състав
Винаги проверявайте сертификата за изпитване на мелница (MTC) на доставчика, преди да заредите рулона в производствената линия.
Ключови елементи за наблюдение:
- Въглерод (C)
- Фосфор (P)
- Сяра (S)
- Манган (Mn)
Обърнете специално внимание на:
- Въглеродна консистенция
- Сегрегация на фосфор
- Проследимост на топлинното число
Използването на различни видове термична обработка с несъответстващ химичен състав в една и съща производствена партида увеличава риска от нестабилно качество на заварката.
2. Инспекция на ръбовете на лентата
Проверете всяка намотка, преди да влезе в Акумулатор.
Проверете за:
- Височина на буреняка
- Вълнообразност на ръба
- Ръжда
- Механични повреди
- Качество на рязане
Лошите ръбове на лентата нарушават концентрацията на тока във V-точката и могат да причинят нестабилно HF заваряване. Указанията за ефективност на сплескване на ERW също подчертават, че мустаците, ръждата, неравномерната дебелина и повредените ръбове могат да попречат на отделянето на оксид и да увеличат дефектите на заваряването.
3. Хидростатичен тест
Хидростатичното изпитване проверява дали заварката може да издържи на вътрешно налягане.
Типичните симптоми на неуспех включват:
- Теч от отвор
- Течове от надлъжни заварки
- Налягане на разрушаване под специфицираното
Ако повреди се появяват произволно, а не непрекъснато, проверете консистенцията на суровината, преди да промените параметрите на заваряване.
Хидростатичното изпитване е стандартен етап от контрола на качеството на ERW тръбите и обикновено се комбинира с други разрушителни и неразрушителни инспекции.
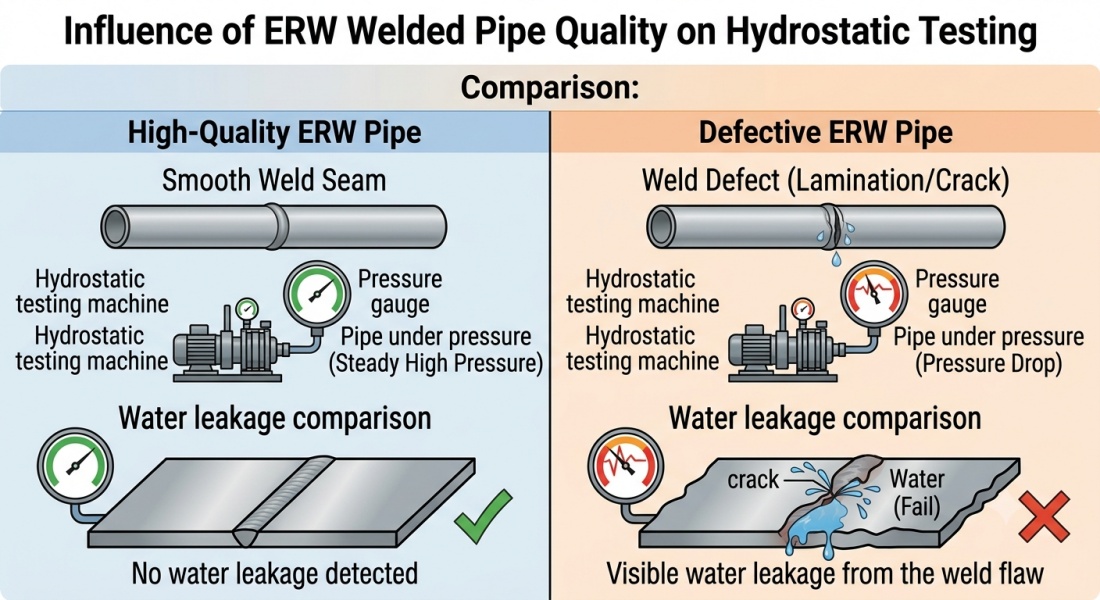
Хидростатичното изпитване потвърждава целостта на заварените тръби под налягане преди доставка.
Тест за сплескване
Тестът за сплескване оценява пластичността и целостта на заварката.
Възможните наблюдения включват:
| Позиция на пукнатината | Възможна причина |
| На заваръчен шев | Параметри на заваряване |
| Зона, засегната от топлина | Прекомерно подаване на топлина |
| Основен материал | Качество на стоманената лента |
| Ръб | Разкъсвания или сегрегация |
Ако постоянно се появяват пукнатини извън заваръчния шев, проверете стоманената лента, преди да регулирате високочестотния заваръчен апарат.
Сплескването остава един от най-ефективните методи за разкриване на крехкост на материалите и проблеми, свързани със заваряването при производството на ERW.
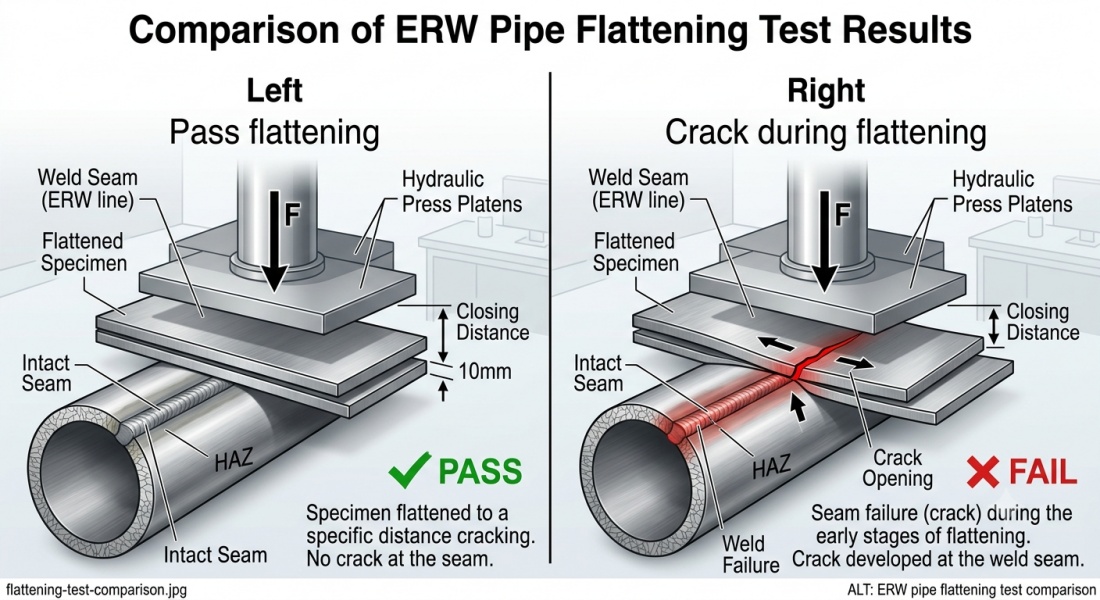
Тестът за сплескване може да разграничи дефектите на заваряването от повреди, свързани със суровината.
5. Ултразвуково изпитване (UT)
Ултразвуковото изпитване (UT) открива вътрешни дефекти, които са невидими по време на визуална проверка.
UT обикновено се използва за идентифициране на:
- Липса на сливане
- Ламиниране
- Вътрешни включвания
- Пукнатини от куки
- Вътрешна порьозност
Съвременното производство на ERW все по-често извършва ултразвуков контрол както на входящата лента, така и на готовия заваръчен шев, за да открие ламинации и скрити прекъсвания, преди продуктите да достигнат до клиентите.
Най-добрите решения за проблеми с качеството на стоманените ленти
Най-ефективната стратегия не е просто увеличаване на заваръчната мощност.
Вместо това, успешните производители оптимизират цялата производствена верига.
Подобряване на избора на суровини
Изберете доставчици, които предлагат:
- Стабилна химия
- Ниско съдържание на фосфор
- Ниско съдържание на сяра
- Постоянна твърдост
- Сертифициран MTC
Оптимизиране на параметрите на процеса
След потвърждаване на качеството на материала, оптимизирайте:
- V-ъгъл
- Скорост на заваряване
- Високочестотна мощност
- Сила на стискане
- Скорост на охлаждане
Тези корекции спомагат за максимална консистенция на заварката, но не могат да компенсират лошия изходен материал.
Модернизирайте производственото оборудване
Съвременните производствени линии подобряват стабилността чрез:
- Прецизно подравняване на ролките
- Автоматично управление на заваряването
- Онлайн мониторинг
- Високоскоростно рязане
- Цифрово управление на процесите
Пълната производствена линия трябва да включва и надеждна Летяща машина за триони, Форма за тръбна мелница, Феритен пръти PTFE тръбаза поддържане на стабилни заваръчни характеристики и точност на размерите.
За производителите, които ежедневно обработват различни видове стомана, стабилността на оборудването става също толкова важна, колкото и качеството на суровината.
Модерна ERW тръбна мелницас:
- Автоматично управление с PLC
- Кофражни стендове с висока устойчивост
- Прецизно подравняване на ролките
- Стабилна HF заваръчна система
- Серво летящ трион
- Съвместимост с онлайн инспекция
може значително да намали влиянието на незначителни вариации в суровините, като същевременно поддържа висока производителност.
Често задавани въпроси (ЧЗВ)
1. Какви са проблемите с качеството на стоманените ленти?
Те включват колебания на въглерода, сегрегация на фосфор, изкривявания по ръбовете на лентата, включвания, вариации в дебелината и повърхностни дефекти, които влияят на формоването и заваряването.
2. Може ли лошокачествена стоманена лента да причини напукване на заваръчния шев?
Да. Непоследователният химичен състав или качеството на ръбовете могат да намалят стабилността на заварката и да увеличат вероятността от напукване.
3. Защо сегрегацията на фосфор причинява неуспех на теста за сплескване?
Богатите на фосфор сегрегационни ленти намаляват пластичността. По време на сплескване тези крехки области се деформират по-малко от околната стомана и могат да инициират пукнатини.
4. Как влияят грапавите ръбове на лентата на HF заваряването?
Брегерите пречат на контакта с ръбовете, нарушават протичането на тока, улавят оксиди и намаляват качеството на заварката.
5. Какви тестове трябва да се извършат преди масово производство?
Проверка на химичния състав, проверка на ръбовете на лентата, хидростатично изпитване, изпитване за сплескване и ултразвуково изпитване.
6. Може ли машинното регулиране да реши всички дефекти на заварките?
Не. Ако основната причина е лоша суровина, самото регулиране на параметрите не може да елиминира повтарящи се дефекти.
Заключение
Качеството на стоманената лента е основата на успешното производство на ERW тръби.
Много дефекти на заварките, повреди от сплескване и хидростатични течове са по-скоро симптоми, отколкото коренни причини.
Чрез избора на висококачествена стоманена лента, проверката на всяка входяща намотка, оптимизирането на параметрите на заваряване и интегрирането на надеждни системи за проверка, производителите могат значително да намалят брака, да подобрят консистентността на продукта и да увеличат ефективността на производството.
Вместо да пита:
"Как трябва да настроя заваръчната машина?"
По-добрият въпрос е:
„Способен ли е моят суровинен материал да осигури надежден заваръчен шев?“
Тази проста промяна в мисленето често води до най-голямо подобрение в качеството на продукцията.