











Мощност срещу сила на притискане при ERW заваряване: Намиране на правилния баланс за стабилно производство на тръби
Въведение
Ако сте прекарали достатъчно време около тръбопроводна мелница за заваряване с ERW, знаете, че проблемите със заваряването рядко се появяват без предупреждение.
Обикновено първите признаци са малки.
Няколко необичайни искри близо до V-точката.
Малко по-силно бръмчене.
Може би цветът на заваръчния шев изглежда различен от нормалния.
В началото производството продължава.
След това започват да се появяват проблеми.
Хидротестирането започва да се проваля.
Появяват се изравняващи пукнатини.
Понякога заварката се отваря неочаквано.
Когато това се случи, много оператори веднага поглеждат към HF заваръчния апарат.
Те проверяват настройките на захранването.
Те регулират честотата.
Някои дори увеличават мощността, надявайки се, че повече топлина ще реши проблема.
Понякога това помага.
Много често не е така.
Всъщност, след работа с много производители на тръби, една закономерност се появява многократно: истинският проблем не винаги е заваръчната мощност.
Доста често това се дължи на нестабилна сила на стискане.
Ето защо разбирането на връзката между заваръчната мощност и силата на притискане на ERW е толкова важно.
Твърде малката сила на притискане създава слабо свързване.
Твърде голямата сила на притискане създава прекомерно разтягане, износване на ролките и нестабилни заваръчни шевове.
Най-доброто качество на заваряване идва от баланса – не просто от по-висока мощност или по-високо налягане.
Това е особено вярно при производството на високоскоростни тръби от въглеродна стомана, където малки промени в параметрите могат бързо да повлияят на стабилността на заварката.
В MIVI тръбна машина, нашите инженери често виждат клиенти, които се фокусират силно върху електрическите параметри, като същевременно пренебрегват механичната нестабилност в секцията за притискане.
Обикновено там започва скритият проблем.
Таблица с бързи отговори
| Състояние | Често срещан проблем | Производствен резултат |
|---|---|---|
| Мощността е твърде висока | Прегряване | Изгорял заваръчен шев |
| Силата на притискане е твърде ниска | Слабо коване | Студено заваряване |
| Силата на притискане е твърде висока | Прекомерно разстройство | Голяма бъркалка |
| Балансирани параметри | Стабилно заваряване | Здрава заварка |
Защо по-голямата заваръчна мощност не винаги решава проблемите със заваряването
Една от най-често срещаните грешки в производството на ERW е допускането, че слабото заваряване винаги означава недостатъчна мощност.
Звучи логично.
Ако заварката не е достатъчно здрава, добавете още мощност.
Но производството не винаги работи по този начин.
Виждали сме много случаи, при които увеличаването на мощността всъщност е направило заваряването по-малко стабилно.
Веднъж клиент съобщи за слаба якост на заваряване на тръбна линия от въглеродна стомана. Първата му реакция беше да увеличи високочестотния изход.
Първоначално искрите станаха по-видими.
Зоната на заваряване изглеждаше по-гореща.
Всичко изглеждаше по-добре.
Няколко часа по-късно, мустаците станаха по-големи. Промяната в цвета на заваръчния шев се увеличи. Неуспехите при хидротестове станаха по-чести.
Проблемът не беше липсата на топлина.
Беше твърде много жега.
По-конкретно, твърде много топлина, влизаща във V-образната област, преди ръбовете на лентата да достигнат правилното свиване.
Това променя всичко.
Вместо контролирано ковашко заваряване, ръбовете на лентата се прегряват. Получава се прекомерно окисляване и разтопен метал започва да изхвърля, преди притискащите валци да успеят правилно да изковат ръбовете заедно.
Това обикновено създава нестабилно поведение при заваряване.
Честите симптоми включват:
- Големи неправилни искри
- Изгорял заваръчен шев
- Прекомерно външно загрубяване
- Тежко окисление
- Груб заваръчен шев
Когато се появят тези симптоми, по-нататъшното увеличаване на мощността обикновено влошава ситуацията.
Често срещани проблеми, причинени от прекомерна мощност на заваряване
| Симптом | Вероятна причина | Резултат |
|---|---|---|
| Големи искри | Прегряване | Нестабилно заваряване |
| Изгорял шев | Излишна мощност | Слаба заварка |
| Окисление | Прекомерна топлина | Лошо свързване |
| Силно бръмчене | Лош топлинен баланс | Материални отпадъци |
Друг проблем е, че прекомерната власт често прикрива истинския проблем.
Например:
- Лош V-ъгъл
- Износени ролки за изстискване
- Неправилно положение на бобината
- Слаба производителност на импедера
Операторите може да си помислят, че са решили проблема, като са увеличили мощността.
В действителност те само прикриваха първопричината.
Рано или късно, дефектите се връщат.
Ето защо един стабилен процес на заваряване зависи от повече от само електрическа енергия.
Механичната стабилност е също толкова важна.
НадежденВисокочестотна заваръчна машинапомага за поддържане на постоянен топлинен вход, но дори и най-добрата заваръчна система не може да компенсира лошия контрол на стискането.
Този баланс е това, което определя качеството на заварката.
Теренен опит от инженери на MIVI
В много по-стари производствени линии, особено в заводи с износени валцови сглобки, нестабилността на заваряването често започва в секцията за притискане, а не в самия заваръчен апарат.
Това е нещо, което нашите инженери редовно наблюдават по време на диагностика на машините.
Тръбна мелница може все още да работи.
Скоростта на производство може да остане приемлива.
Но след като подравняването на притискащите валици стане непоследователно, стабилността на заваряването става трудна за контролиране.
Операторът регулира мощността многократно.
Истинският проблем остава нерешен.
Ето защо регулирането на мощността никога не трябва да бъде единственото решение.
Секцията за притискане трябва да се оцени заедно.
Ниска сила на притискане: Честа причина за слаби заварки
В сравнение с прекомерната мощност, ниската сила на стискане често е по-трудна за идентифициране.
Защо?
Защото заварката може да изглежда нормална отвън.
Ето това прави този проблем опасен.
Заваръчният шев може да изглежда приемлив.
Искрите може да не изглеждат необичайни.
Скоростта на линията може да остане стабилна.
Всичко изглежда наред.
Докато не започнат тестовете.
След това се появяват дефекти.
Хидротеч.
Изравняване на пукнатини.
Показания за УТ.
Това се случва, защото ръбовете на лентата са били нагряти, но не са били ковани заедно с достатъчно налягане.
Това означава, че свързването е останало непълно.
Вътре в заваръчния шев, оксидите могат да се задържат между ръбовете на лентата.
Външно всичко изглежда приемливо.
Вътрешно заварката е слаба.
Този вид дефект е често срещан при:
- Производство на тънки стени
- Високоскоростни линии
- Износени секции за притискане
- Лошо подравняване на ролките
Коренът на проблема е прост.
Само топлината не създава здрава заварка ERW.
Налягането завършва заварката.
Без достатъчна сила на притискане, правилното ковашко свързване не може да се осъществи.
Често срещани проблеми, причинени от ниска сила на притискане
| Проблем | Основна причина | Производствен риск |
|---|---|---|
| Студено заваряване | Ниско налягане | Слаб шев |
| Лошо свързване | Недостатъчно стискане | Хидро повреда |
| Включване на оксид | Слабо коване | Вътрешен дефект |
| Напукване на шевове | Непълна заварка | Жалба на клиент |
Ето защо силата на притискане на ERW е толкова критична.
Това определя дали нагрятите ръбове на лентата действително се свързват в здрав заваръчен шев.
На този етап дори малка промяна в налягането може да създаде големи разлики в качеството на заварката.
Това е особено вярно при високоскоростно производство.
Конюшня Машина за мелница за тръби ERWиграе основна роля тук.
Твърдостта на машината, стабилността на вала, състоянието на лагерите и прецизността на притискащите валици влияят върху постоянството на налягането.
Ако секцията за притискане вибрира или подравняването се измести, налягането става нестабилно.
Тогава качеството на заварката става непредсказуемо.
Проблем, който много оператори пренебрегват
Ето нещо, което виждаме често.
Оператор забелязва слаби заварки.
Той увеличава мощността.
Заварката все още не е успешна.
След това той агресивно увеличава натиска.
Сега бръщолевенето става прекомерно.
Износването на ролките се ускорява.
Линията става още по-нестабилна.
В този момент и мощността, и налягането са извън баланс.
Именно тук много проблеми със заваряването стават трудни за диагностициране.
Защото след като множество параметри се смесят, първоначалната причина става по-трудна за идентифициране.
Ето защо опитните инженери обикновено оценяват тези фактори заедно:
- Заваръчна мощност
- Сила на стискане
- V-ъгъл
- Скорост на линията
- Състояние на ролката
Разглеждането само на един параметър рядко решава проблема.
Заваръчната система работи като цялостен процес.
Не като изолирани настройки.
Твърде големият натиск също може да създаде проблеми
В производството на тръби има още едно често срещано недоразумение.
Някои оператори смятат, че:
Ако ниската сила на притискане причинява слаби заварки, тогава увеличаването на налягането винаги би трябвало да подобри качеството на заварката.
Това звучи разумно.
Но в реалното производство, твърде големият натиск създава различен набор от проблеми.
И понякога тези проблеми са дори по-трудни за справяне.
Прекомерното притискане е особено често срещано във фабрики, където операторите се опитват да компенсират нестабилното заваряване чрез механично увеличаване на налягането на валците.
В началото заварката може да изглежда по-здрава.
Но след известно време започват да се появяват нови проблеми.
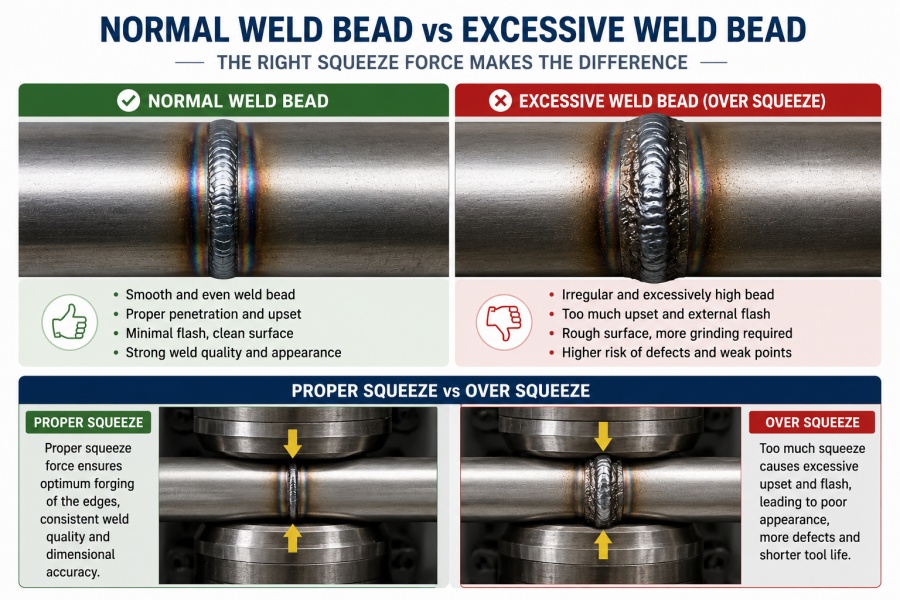
Бурата става по-голяма.
Заваръчният шев става груб.
Износването на ролките се ускорява.
В крайна сметка, стабилността на производството започва да спада.
Какво се случва по време на свръхстискане?
Когато силата на притискане стане твърде висока, излишният метал се изтласква навън по време на коване.
Това създава твърде много разстройство.
Резултатът не е по-добро заваряване.
Вместо това, зоната на заваряване става механично нестабилна.
Типичните симптоми включват:
- Прекомерно външно загрубяване
- Голямо разстройство на заварката
- Лоша форма на мънистата
- Повърхностна деформация
- Повишено износване на ролките
Често срещани проблеми, причинени от прекомерно стискане
| Проблем | Причина | Резултат |
|---|---|---|
| Голяма бъркалка | Прекомерно стискане | Материални отпадъци |
| Груб заваръчен шев | Прековане | Повърхностни дефекти |
| Износване на ролките | Високо механично натоварване | Разходи за поддръжка |
| Напрежение в лагера | Прекомерно налягане | По-кратък живот на машината |
Този проблем става по-сериозен при високоскоростни производствени линии.
Защо?
Защото при висока скорост на линията, дори малки промени в налягането могат да причинят големи разлики в потока на метала.
Това означава, че прекомерната сила на притискане може бързо да дестабилизира заваръчния шев.
MIVI Полеви опит
В MIVI често сме виждали този проблем при по-стари тръбни мелници.
Особено когато:
- износени са притискащите ролки
- лагерите имат хлабина
- валовете имат вибрации
Операторите увеличават натиска, за да компенсират.
Това създава верижна реакция.
Първо, шумът се увеличава.
Тогава износването на ролките става по-бързо.
Скоро консистенцията на заварката започва да спада.
Истинският проблем вече не е само заваряването.
Това се превръща в проблем с механичната стабилност.
Ето защо стабилната сила на притискане зависи силно от твърдостта на машината и прецизността на валцоването.
Надеждната форма за тръбна мелница и правилно подравнените притискащи ролки правят разликата от съществено значение.
H2 Как да намерите правилния баланс за заваряване
Това е въпросът, на който всеки производител на тръби иска да отговори.
Какъв е най-добрият баланс между заваръчната мощност и силата на притискане при ERW?
За съжаление, няма универсален номер.
Идеалната настройка зависи от множество производствени фактори.
Като например:
- Диаметър на тръбата
- Дебелина на стената
- Марка стомана
- Скорост на производство
- V-ъгъл
- Честота на заваряване
Ето защо опитните оператори рядко разчитат на фиксиран параметър.
Вместо това, те се фокусират върху баланса на заваряването.
Как изглежда добрият баланс на заваряването?
Когато мощността и силата на притискане са правилно балансирани, заваряването става стабилно.
Обикновено виждате:
- Гладки искри
- Стабилен заваръчен шев
- Постоянен размер на борера
- Силно заваряване
- Нисък процент на дефекти
Производствената линия работи безпроблемно.
Резултатите от тестовете остават стабилни.
Жалбите на клиентите намаляват.
Най-добра таблица за балансиране на заваряване
| Параметър | Твърде ниско | Твърде високо | Идеално състояние |
|---|---|---|---|
| Заваръчна мощност | Слабо отопление | Прегряване | Стабилна топлина |
| Сила на стискане | Слабо коване | Прекомерно разстройство | Правилно свързване |
| Скорост на линията | Ниска производителност | Нестабилно заваряване | Балансирано производство |
Целта е проста.
Загрейте ръбовете на лентата до подходяща температура за коване.
След това приложете достатъчна сила на притискане, за да отстраните оксидите и да постигнете пълно свързване.
Няма повече.
Ни по-малко.
Този баланс създава стабилно заваряване.
Ключови фактори, които влияят на баланса на заваряването
| Фактор | Влияние |
|---|---|
| Размер на тръбата | Влияе на силата на стискане |
| Дебелина на стената | Влияе на отоплението |
| Клас на материала | Влияе на поведението при заваряване |
| Скорост на производство | Влияе на топлинния вход |
Конюшня Производствена линия за кръгли тръби обикновено поддържа по-добра консистенция на заваряване, защото подравняването на машината и стабилността на процеса са по-силни.
Това е особено важно за производителите, които произвеждат конструкционни тръби с висока скорост.

Как да проверите дали качеството на заварката е наистина добро
Това е друг важен момент.
Добрият външен вид на заварката не винаги означава добро качество на заварката.
Именно тук много фабрики допускат грешки.
Заваръчният шев изглежда добре.
Производството продължава.
След това се появяват оплакванията на клиентите по-късно.
Ето защо инспекцията е важна.
Надеждните тестове потвърждават дали качеството на заваряване е наистина стабилно.
В производството на ERW тръби се използват три основни метода за проверка.
Хидро тест
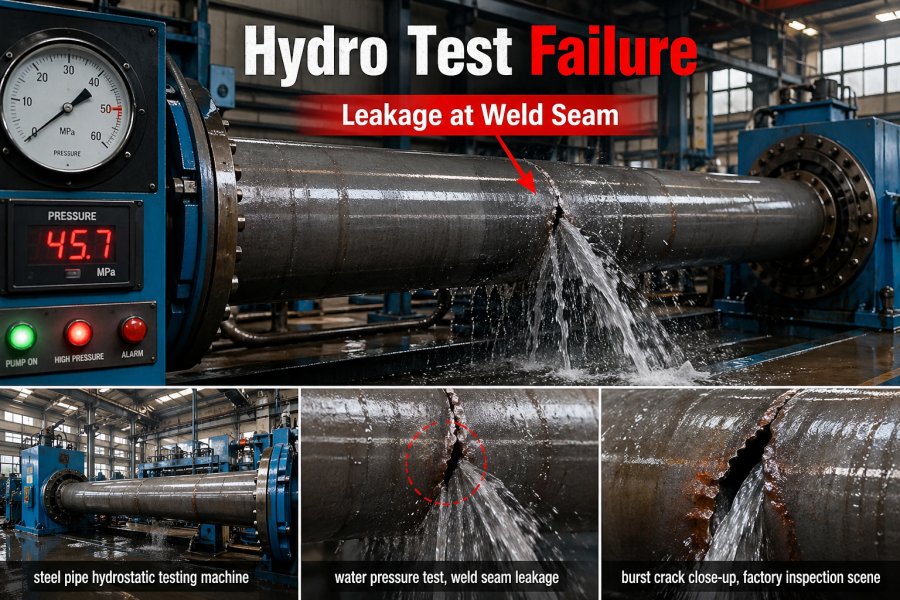
Хидротестването проверява дали тръбата може да издържи на вътрешно налягане.
Това помага да се идентифицира:
- Теч
- Пукнатини по шевовете
- Слабо свързване
Ако силата на притискане е твърде ниска, често се наблюдава повреда при хидравличния тест.
Това обикновено е първият признак на слабо заваряване.
Тест за сплескване
Тестът за сплескване оценява пластичността на заваръчния шев.
Тръбата се компресира, докато се получи деформация.
Този тест помага да се разкрие:
- Пукнатини на заварка
- Отваряне на шева
- Крехка фрактура
Слабият заваръчен шев обикновено се разваля бързо по време на изравняване.

Инспекция на UT
Ултразвуковото тестване е от съществено значение за откриване на вътрешни дефекти.
Това включва:
- Липса на сливане
- Включване на оксид
- Вътрешни пукнатини
Този метод е особено важен за висококачествени структурни и промишлени тръби.
Защото някои дефекти на заварките не могат да се видят от повърхността.
Таблица с обобщение на инспекциите
| Метод на изпитване | Открива | Основна цел |
|---|---|---|
| Хидро тест | Теч | Устойчивост на налягане |
| Тест за сплескване | Пукнатини | Пластичност на заварката |
| Инспекция на UT | Вътрешни дефекти | Цялостност на заварката |
На този етап резултатите от тестовете разказват истинската история.
Не външен вид.
Не искри.
Не предположения.
Доброто качество на заварката трябва да се потвърди чрез надеждна проверка.
Как тръбните фрези MIVI подобряват стабилността на заваряването
След анализ на заваръчната мощност и силата на притискане на ERW, едно нещо става ясно.
Стабилното заваряване не е само въпрос на регулиране на параметрите.
Стабилността на машината е също толкова важна.
Дори опитни оператори се затрудняват да поддържат постоянно качество на заварката, когато самата машина не е достатъчно твърда, прецизна или не е стабилна притискащата сила.
Ето защо качеството на оборудването играе толкова важна роля в производството на ERW.
Тръбопровод с лоша структурна стабилност често създава повтарящи се проблеми със заваряването.
В началото тези проблеми може да изглеждат малки.
Малко вибрация.
Леко несъответствие с ролката.
Незначителна хлабина на лагера.
Но при непрекъснато производство тези малки механични проблеми стават много по-големи.
Те засягат:
- Консистенция на налягането при стискане
- Стабилност на заваръчния шев
- Контрол на муцуните
- Качество на продукта
В крайна сметка те се увеличават:
- Процент на брак
- Престой
- Разходи за поддръжка
Какво прави тръбната мелница подходяща за стабилно заваряване с ERW?
Надеждната тръбна мелница ERW трябва да осигурява:
- Стабилна формовъчна секция
- Силна твърдост на машината
- Точно подравняване на ролката за притискане
- Надеждна HF заваръчна система
- Ниска вибрация по време на работа
Тези фактори пряко влияят върху консистенцията на заварката.
Производителност на машината спрямо стабилност на заваряването
| Състояние на машината | Резултат от заваряване |
|---|---|
| Слаба твърдост | Нестабилно заваряване |
| Вибрация на търкалянето | Непостоянна сила на стискане |
| Лошо подравняване | Слабо качество на заварката |
| Стабилна машина | Надеждна заваръчна производителност |
В MIVI тръбна машина, дизайнът на машините се фокусира силно върху стабилността на заваряването.
Това включва оптимизация на:
- Твърдост на формовъчния профил
- Прецизност на вала
- Подравняване на ролката
- Стабилност на секцията за сгъване
- Ефективност на високочестотното заваряване
Целта е проста.
Направете заваряването по-стабилно.
Намалете дефектите.
Подобряване на ефективността на производството.
Защо клиентите преминават към тръбни мелници MIVI
Много производители се свързват с MIVI по същата причина.
Съществуващата им производствена линия все още работи.
Но качеството на производството става трудно за контролиране.
Често срещаните оплаквания включват:
- Чести дефекти на заварките
- Неуспехи на хидротестовете
- Прекомерно бръщолевене
- Износване на ролките
- Високи разходи за поддръжка
В много случаи проблемът не е само в параметрите на заваряване.
Това е стабилност на машината.
По-добрата тръбна мелница създава по-добри условия за заваряване.
Това значително улеснява оптимизацията на процесите.
Предимства на MIVI
✔ 20+ години опит в производството
✔ Прецизна обработка
✔ Стабилна конструкция на машината
✔ Надеждна заваръчна производителност
✔ По-ниски разходи за поддръжка
За производители, произвеждащи:
- Тръби от въглеродна стомана
- Кръгли тръби
- Квадратни тръби
- Структурни тръби
Стабилността на машината се превръща в основно конкурентно предимство.
Заключение
При заваряването с ERW (ефективно заваряване на електричество), много производствени проблеми изглеждат електрически.
Но след внимателен анализ, първопричината често е по-сложна.
Качеството на заварката зависи от баланса.
Не само власт.
Не само натиск.
Връзката между заваръчната мощност и силата на притискане на ERW определя дали качеството на заварката остава стабилно.
Твърде много мощност води до прегряване.
Твърде малката сила на притискане създава слабо свързване.
Твърде големият натиск причинява прекомерно надраскване и механично износване.
Най-добрият резултат от заваряването се постига чрез балансиране на три ключови фактора:
- Заваръчна мощност
- Сила на притискане на ERW
- Скорост на производство
Когато тези параметри работят заедно, производителите постигат:
- По-здрави заваръчни шевове
- По-нисък процент на дефекти
- По-добра производствена ефективност
- По-ниски оперативни разходи
Стабилното заваряване никога не е случайно.
Това идва от правилната машина, правилния процес и правилния контрол на параметрите.
Ако вашата производствена линия страда от:
- Прекомерни искри
- Пукнатини на заваръчния шев
- Неуспех на хидротеста
- Прекомерно бръщолевене
може би е време да се оценят както параметрите на заваряване, така и състоянието на машината.
Професионалната диагноза често разкрива истинската причина много по-бързо.
Може ли увеличаването на заваръчната мощност да реши проблеми със слабите заваръчни шевове?
Не винаги.
В много случаи увеличаването на мощността само прикрива истинския проблем.
Основната причина може да е нестабилна сила на притискане или лошо подравняване на машината.