Как да се поправи корозията на заваръчните шевове в тръбопроводи с ERW (без повторно поцинковане)
🟩 Въведение
Ако от известно време управлявате тръбна мелница за ERW, това вероятно ви звучи познато.
Тръбите изглеждат чисти. Повърхността изглежда добре. Всичко изглежда наред – докато не погледнете по-отблизо заваръчния шев.
Обикновено оттам започват проблемите.
Без значение колко добра е поцинкованата лента, самият процес на заваряване променя нещата. Цинковият слой по шева не остава непокътнат. И след като тази защита изчезне, рискът от ръжда се увеличава бързо.
Ако не се лекува, е само въпрос на време, преди корозията да се появи и да се разпространи.
В тази статия ще разгледаме какво всъщност се случва на заваръчния шев, защо някои често срещани решения не работят толкова добре, колкото се очаква, и по-практичен начин, който много фабрики използват сега, за да се справят с това.
🟩 Защо се случва корозия на заваръчните шевове
Нека го разгледаме по директен начин.
Поцинкованата стомана е устойчива на корозия благодарение на цинковото си покритие. Този слой действа като бариера между стоманата и околната среда.
Но заваряването променя ситуацията.
Топлината, използвана в процеса, е достатъчно висока, за да повреди – или напълно да изгори – цинковия слой по протежение на шева.
Така че в крайна сметка вече не се занимавате с напълно защитена тръба.
Имате тръба с една открита линия, минаваща по цялата ѝ дължина.
И тази линия се превръща в слабото място.
Влагата, кислородът, дори малките замърсители във въздуха ще започнат да атакуват първо тази зона. След като корозията започне там, тя не се задържа на едно място.
👉 Ето защо много чуждестранни купувачи обръщат специално внимание на заваръчните шевове по време на проверката.
🟩 Защо повторното поцинковане не винаги е практично
Често срещана идея е проста: просто поцинковайте тръбата отново.
На хартия това има смисъл. В реалното производство това не винаги е най-добрият вариант.
Повторното поцинковане носи няколко предизвикателства:
- Допълнителни разходи, които се натрупват бързо
- По-бавно производство поради допълнителна обработка
- Повече обработка, транспорт и координация
И по-важното е, че не е целенасочено.
В повечето случаи проблемът е само в заваръчния шев, а не в цялата тръба. Преработката на всичко само за да се поправи тясна линия не винаги е ефективна.
🟩 По-практично решение: цинково спрей покритие
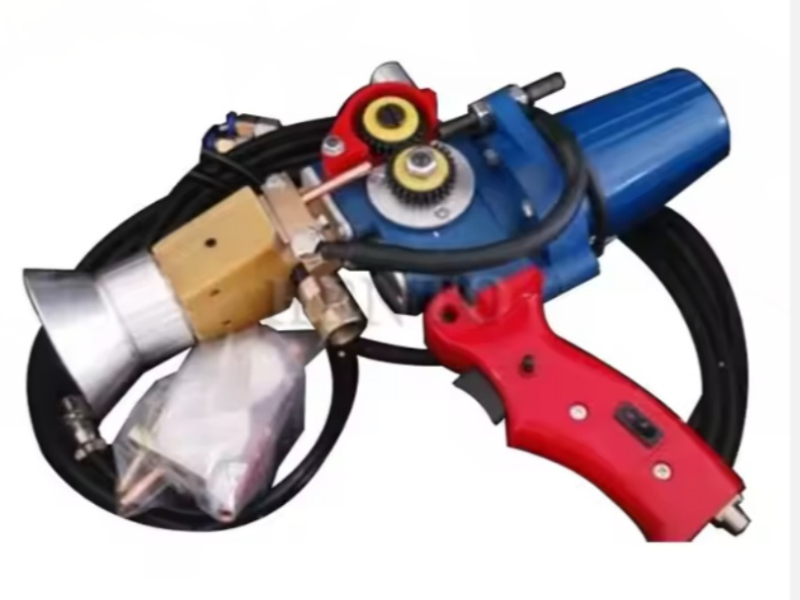
Тук влиза в действие цинковото пръскано покритие.
Вместо да преработвате цялата тръба, вие се фокусирате само върху зоната, която действително се нуждае от защита - заваръчният шев.
Основната идея е съвсем проста:
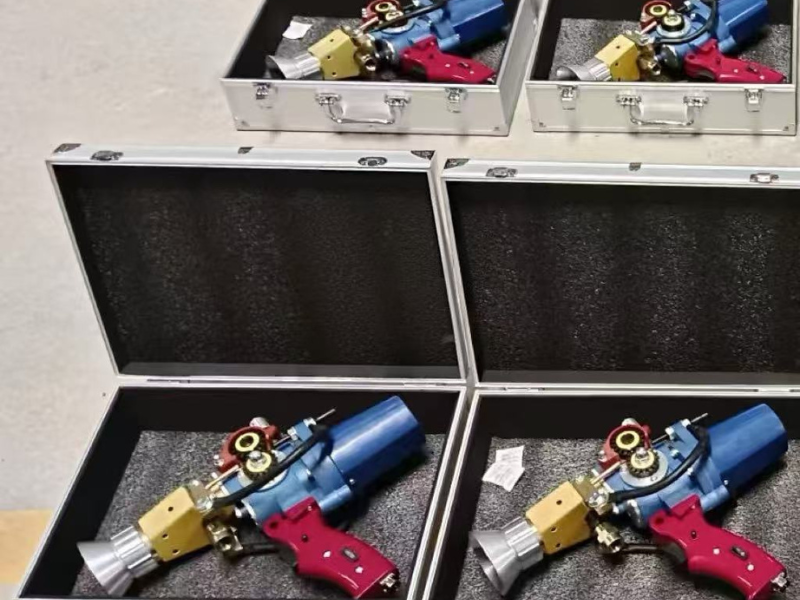
- Цинковата тел се разтопява с помощта на електрическа дъга
- Разтопеният цинк се разбива на фини частици чрез сгъстен въздух
- Тези частици се напръскват върху шева, образувайки ново покритие
Това, което получавате, е възстановен защитен слой, нанесен точно там, където е необходим.
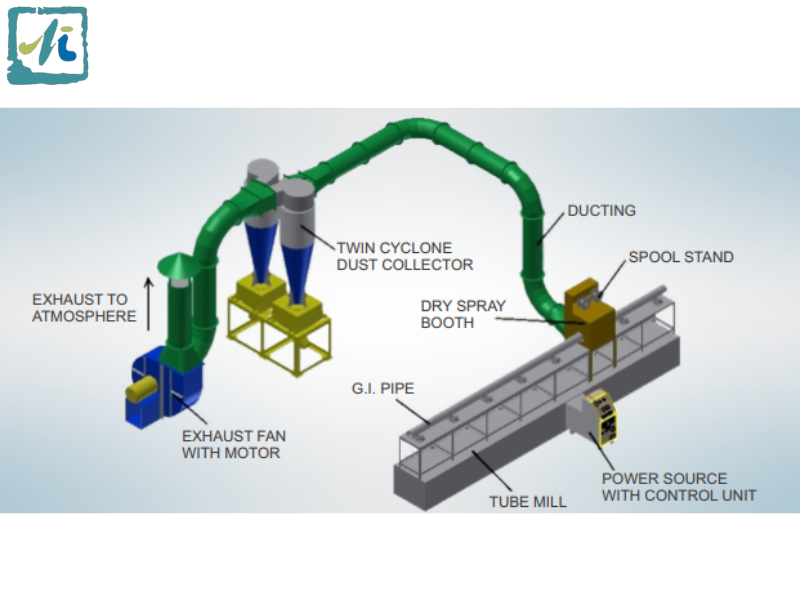
👉 В много инсталации това може дори да се интегрира директно в производствената линия.
🟩 Защо все повече тръбни мелници го използват
Този метод не е нов, но напоследък получава много повече внимание.
Причината е проста – решава много специфичен проблем, без да усложнява целия процес.
Фабриките, които преминават към цинково пръскане, често забелязват:
- По-малко оплаквания от клиенти
- По-постоянно качество на покритието
- По-ниски нива на отказ
- По-добър контрол на разходите във времето
Друго предимство е гъвкавостта.
Можете да регулирате параметрите според вашите нужди:
- Дебелина на покритието
- Скорост на пръскане
- Консумация на цинк
Така че, вместо да преработвате данните, вие прилагате точно толкова защита, колкото е необходимо.
🟩 Къде се използва цинково спрей покритие
Въпреки че се използва широко в тръбните заводи, този подход не е ограничен до една индустрия.
Ще го видите и в:
- Производство на стоманени тръби
- Нефтопроводи и газопроводи
- Компоненти от конструкционна стомана
- Външни стоманени конструкции, изложени на атмосферни влияния
По принцип, навсякъде, където защитата от корозия е от решаващо значение, този метод може да бъде полезен.
🟩 Как да изберете правилната настройка
Ако обмисляте оборудване за цинково пръскане, си струва да разгледате няколко практически фактора.
1. Скорост на производство
По-бързите линии се нуждаят от по-стабилна и постоянна производителност на пръскане.
2. Дебелина на покритието
Обикновено пада някъде между 10–100 микрона, в зависимост от изискванията.
3. Ниво на автоматизация
Ръчните системи са по-гъвкави; вградените системи са по-добри от гледна точка на последователност.
4. Спецификация на проводника
Най-често се използва цинкова тел с диаметър 1,6 мм или 2,0 мм.
В крайна сметка, „правилната“ настройка зависи повече от вашите производствени условия, отколкото от самото оборудване.
🟩 Често срещани грешки, които трябва да се избягват
От това, което сме виждали в реални фабрики, няколко проблема възникват многократно:
- Пълно пренебрегване на защитата на заваръчните шевове
- Използване на нискокачествени или нестабилни системи за пръскане
- Неравномерно нанасяне на покритието
- Лошо съответствие между скоростта на пръскане и скоростта на линията
Всяко от тези неща може да намали ефективността на процеса.
🟩 И така, кой е най-добрият подход?
Ако целта ви е да подобрите качеството на тръбите, без да увеличавате разходите, цинковото пръскане е практичен вариант, който си струва да обмислите.
Това не изисква цялостно преразглеждане на процеса ви.
Вместо това, той се фокусира върху известна слаба точка – и я отстранява по директен и ефикасен начин.
Понякога правилното решаване на един малък проблем е по-важно от промяната на всичко останало.