










Как да подобрим качеството на HF заваряване в тръбни заводи? Пълното инженерно ръководство (2026 г.)
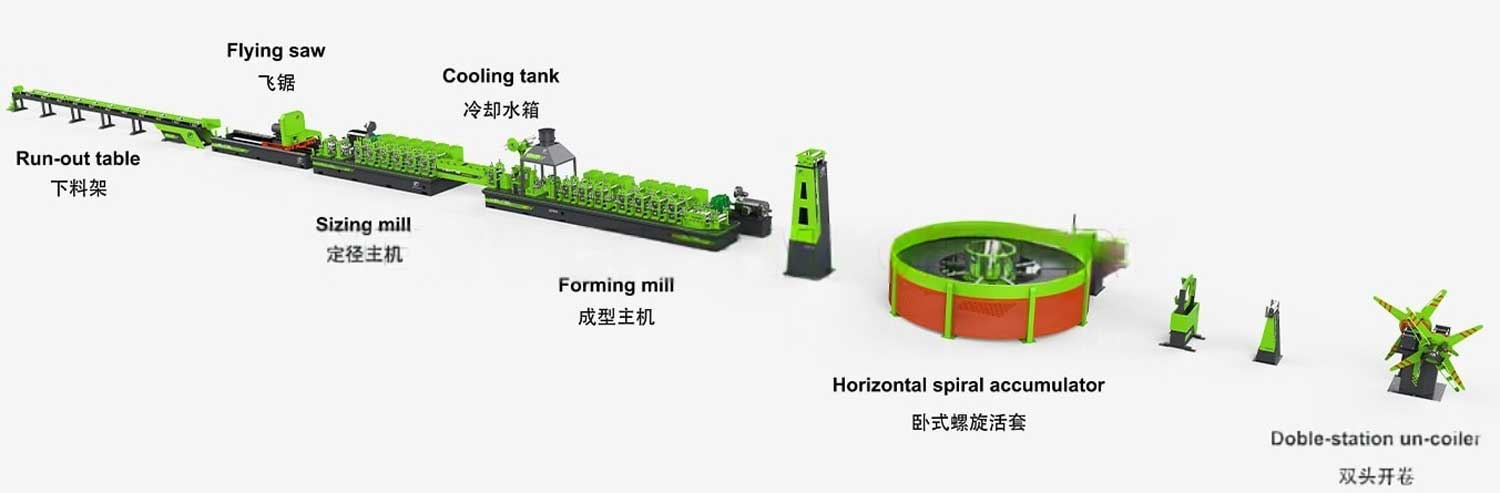
Ако искате да подобрите качеството на HF заваряване в тръбна мелница, фокусирайте се върху седем ключови фактора:
- Стабилна подготовка на ръбовете на лентата
- Правилен V-ъгъл
- Подходяща мощност на високочестотно заваряване
- Балансирана сила на стискане
- Добро състояние на феритния прът
- Стабилна скорост на линията
- Ефективно охлаждане на заварката
Повечето дефекти на заварките са причинени от дисбаланс на параметрите, а не недостатъчна мощностСтабилният процес на заваряване изисква всеки етап от тръбната мелница да работи заедно.
Ключови изводи
| Критичен фактор | Значение | Типично въздействие |
|---|---|---|
| Качество на ръба на лентата | ★★★★★ | Определя консистенцията на сливането на ръбовете |
| V-ъглов контрол | ★★★★★ | Контролира концентрацията на топлина |
| HF заваръчна мощност | ★★★★★ | Осигурява достатъчно нагряване на ръбовете |
| Сила на стискане | ★★★★★ | Произвежда твърдофазна ковашка заварка |
| Състояние на феритния прът | ★★★★☆ | Подобрява ефективността на магнитния поток |
| Стабилност на линейната скорост | ★★★★☆ | Поддържа постоянен топлинен вход |
| Охладителна система | ★★★★☆ | Контролира микроструктурата на заваръчния шев |
| Точност на формоване | ★★★★★ | Осигурява правилно подравняване на ръбовете |
В днешната силно конкурентна индустрия за производство на стоманени тръби, качеството на заварките се е превърнало в един от най-важните показатели за цялостната производителност на тръбопровода. Независимо дали произвеждат конструкционни тръби, тръби за мебели, автомобилни компоненти или строителни тръби, производителите очакват всеки заваръчен шев да издържи на тестове за сплескване, тестове за хидростатично налягане и дългосрочна експлоатация без повреди.
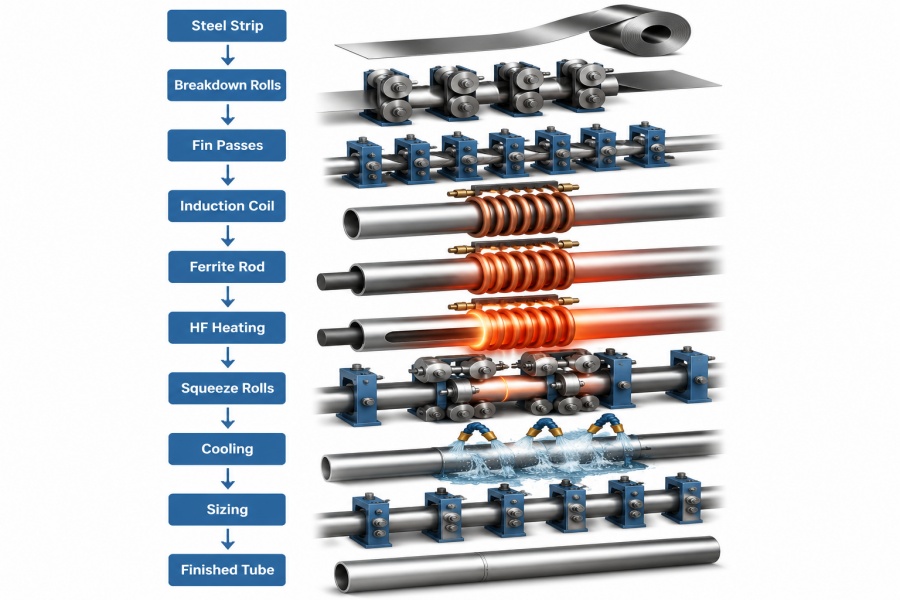
Въпреки това, много производствени мениджъри погрешно вярват, че самото увеличаване на мощността на HF заваръчния апарат ще реши проблемите със заваряването. В действителност, HF заваряването е цялостна производствена система, а не единична операция. Всяка секция от производствената линия – от входа на лентата и формоващите ролки до индукционната бобина, притискащите ролки, охладителната система и секцията за оразмеряване – пряко влияе върху крайното качество на заварката.
Високочестотното индукционно заваряване е твърдотелен процес, при който електрическият ток се концентрира по ръбовете на лентата, когато те се приближават към върха на заварката. Нагрятите ръбове след това се ковават заедно под налягане на валцуване, като по този начин се изхвърлят оксиди и замърсители, като същевременно се създава непрекъсната металургична връзка. Типичните V-образни ъгли за стомана са около 2–5°, въпреки че оптималната настройка зависи от размера на тръбата, материала и конфигурацията на мелницата.
Тъй като процесът зависи от прецизната координация на множество променливи, дори малки отклонения могат да създадат дефекти като:
- Отворени шевове
- Студени заварки
- Прегаряне
- Порьозност
- Прекомерно заваряване на шев
- Напукване по ръбовете
- Дефекти по централната линия на заварката
- Слабо представяне на теста за сплескване
Вместо да третират тези симптоми поотделно, успешните производители възприемат систематичен подход за отстраняване на неизправности, който оценява целия процес на заваряване.
Интерактивна таблица за отстраняване на неизправности при HF заваряване
Един от най-бързите начини за диагностициране на проблеми със заваряването е първо да се идентифицира видимият дефект и след това да се проследи до най-вероятната променлива на процеса.
| Симптом на производство | Възможна причина | Препоръчително действие |
|---|---|---|
| Отворен шев | Недостатъчна сила на притискане | Увеличете налягането на притискане и проверете подравняването на ролките |
| Студено заваряване | Ниско топлинно натоварване | Увеличете ВЧ мощността или намалете скоростта на линията |
| Прегаряне | Прекомерно подаване на топлина | Намалете мощността на високочестотните влакна или увеличете скоростта на производство |
| Напукване по ръбовете | Лошо състояние на ръбовете на лентата | Проверете качеството на лентата и подготовката на ръбовете |
| Порьозност | Замърсени или окислени ръбове на лентата | Отстранете масло, ръжда и замърсители преди заваряване |
| Прекомерна светкавица | Прекомерно стискане | Намалете силата на стискане и потвърдете правилния V-образен ъгъл |
| Нестабилен заваръчен шев | Неправилно положение на индукционната бобина | Регулиране на разстоянието и подравняването между бобината и върха |
| Чести повреди на заварките | Множествен дисбаланс на процесите | Прегледайте едновременно формоването, заваряването, охлаждането и оразмеряването |
Този диагностичен подход е по-ефективен от произволната промяна на параметрите на заваряване, тъй като повечето повреди при заваряване са резултат от взаимодействието на няколко променливи на процеса, а не от единична повреда на оборудването.
Какво определя качеството на HF заваряването?
Много инженери задават един прост въпрос:
Кой е най-важният фактор, влияещ върху качеството на HF заваряването?
Отговорът е няма един-единствен фактор.
Качеството на HF заваряването се определя от баланса на няколко взаимосвързани променливи. Подобряването само на един параметър – като например увеличаване на заваръчната мощност – рядко елиминира дефектите, ако представянето на лентата, V-образният ъгъл или силата на притискане останат неправилни. Следователно опитните оператори на тръбни машини третират заваръчния участък като интегриран процес, а не като съвкупност от независими машини.
Основните фактори, влияещи върху качеството на заваряването, включват:
1. Качество на стоманената лента
Лентата трябва да има:
- Равномерна дебелина
- Чисти ръбове
- Минимални изкривявания
- Стабилен химичен състав
- Постоянни механични свойства
Дори усъвършенстваното HF заваръчно оборудване не може да компенсира лошото качество на входящата лента. Разликите в състоянието на ръбовете или консистенцията на материала често водят до нестабилно нагряване и слаби заваръчни шевове.
2. Точност на формиране на секцията
Преди да започне заваряването, лентата трябва да бъде оформена в прецизна тръбна форма.
Лошото оформяне може да доведе до:
- Неравномерно представяне на ръбовете
- Несъответствие на ръбовете
- Нестабилен V-ъгъл
- Разходки по ивицата
- Прекомерно пружиниране
Тези проблеми намаляват концентрацията на ток на върха на заваръчния шев и увеличават вероятността от непълно сливане.
3. V-образна геометрия
V-образният ъгъл определя как електрическият ток се концентрира по ръбовете на лентата преди коване.
Ако V-образният ъгъл е твърде голям:
- Топлината се разсейва.
- Ефективността на заваряване намалява.
- Консумацията на енергия се увеличава.
Ако V-образният ъгъл е твърде малък:
- Може да възникне преждевременно искрене.
- Разпределението на топлината става нестабилно.
- Консистенцията на заварката се влошава.
Поддържането на стабилен V-образен ъгъл е от съществено значение за постигане на постоянно качество на заварката.
4. Сила на стискане
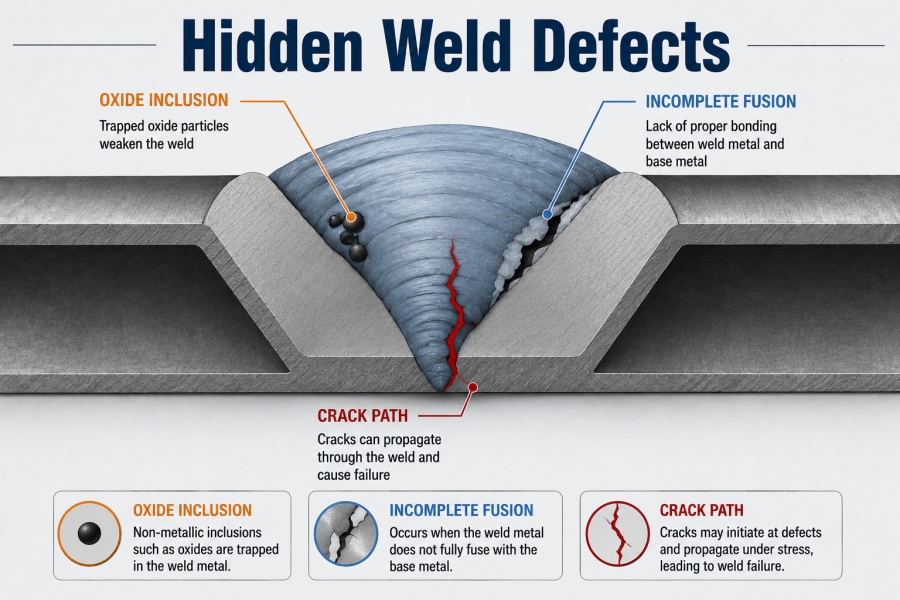
Притискащите валци правят повече от това да притискат тръбата към затваряне. Основната им функция е да коват нагрятите ръбове на лентата заедно, като същевременно изхвърлят разтопени оксиди и примеси.
Неправилната сила на притискане може да доведе до:
- Слаба металургична връзка
- Прекомерно заваряване на шев
- Намаляване на дебелината на стената
- Размерни неточности
Правилната настройка осигурява стабилна заварка в твърдо състояние с постоянни механични свойства.
5. Индукционна бобина и Феритна производителност
Индукционната бобина доставя високочестотна енергия, докато феритният прът концентрира магнитното поле към заваръчния шев V.
Повреден феритен прът или неправилно позиционирана индукционна бобина могат да намалят ефективността на нагряване, да увеличат консумацията на енергия и да създадат нестабилни температури на заваряване. Рутинната проверка на тези компоненти помага за поддържане на постоянство на процеса.
6. Охлаждане и оразмеряване
След заваряване, контролираното охлаждане стабилизира микроструктурата на заваръчния шев, преди тръбата да влезе в секцията за оразмеряване.
Неправилното охлаждане може да доведе до:
- Остатъчно напрежение
- Изкривяване
- Намалени механични свойства
- Размерна нестабилност
След това секцията за оразмеряване възстановява тръбата до зададените ѝ размери, без да пренапряга прясно заварения шев.
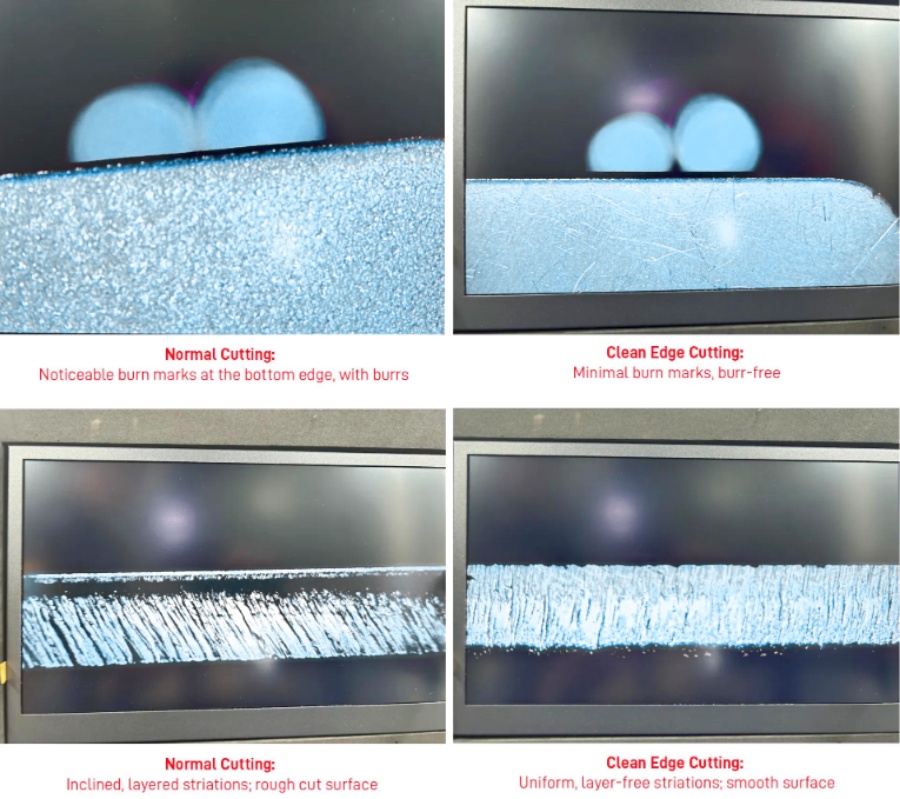
Един от най-пренебрегваните фактори при HF заваряването е качеството на ръба на стоманената лента. Операторите често се фокусират върху регулирането на заваръчната мощност, налягането на притискане или скоростта на линията, като пренебрегват състоянието на лентата, влизаща в цеха. В действителност, процесът на заваряване започва много преди индукционната бобина. Ако ръбовете на лентата са повредени, замърсени или лошо нарязани, дори най-модерният HF заваръчен апарат не може да произвежда стабилен заваръчен шев. Правилното проектиране на оребрения проход и подготовката на лентата са специално предназначени да осигурят чисти, успоредни ръбове на заваръчния участък.
6. Охлаждане и оразмеряване
След заваряване, контролираното охлаждане стабилизира микроструктурата на заваръчния шев, преди тръбата да влезе в секцията за оразмеряване.
Неправилното охлаждане може да доведе до:
- Остатъчно напрежение
- Изкривяване
- Намалени механични свойства
- Размерна нестабилност
След това секцията за оразмеряване възстановява тръбата до зададените ѝ размери, без да пренапряга прясно заварения шев.

Поддържайте ръбовете на лентата чисти и равномерни
Един от най-пренебрегваните фактори при HF заваряването е качеството на ръба на стоманената лента. Операторите често се фокусират върху регулирането на заваръчната мощност, налягането на притискане или скоростта на линията, като пренебрегват състоянието на лентата, влизаща в цеха. В действителност, процесът на заваряване започва много преди индукционната бобина. Ако ръбовете на лентата са повредени, замърсени или лошо нарязани, дори най-модерният HF заваръчен апарат не може да произвежда стабилен заваръчен шев. Правилното проектиране на оребрения проход и подготовката на лентата са специално предназначени да осигурят чисти, успоредни ръбове на заваръчния участък.
Защо качеството на ръбовете на лентата е важно
Високочестотният ток естествено следва пътя на най-малкото електрическо съпротивление и се концентрира по ръбовете на лентата поради ефектите на повърхностния слой и близостта. Когато двата ръба са гладки, успоредни и равномерни, нагряването остава балансирано и притискащите валци могат да създадат здрав ковашки шев.
Повредените ръбове обаче нарушават протичането на тока и разпределението на топлината, което води до нестабилни условия на заваряване.
Типичните дефекти по ръбовете включват:
- Разкъсвания след разрязване
- Ръжда или котлен камък
- Замърсяване с масло
- Вълнообразност на ръба
- Вдлъбнатини по ръбовете
- Драскотини
- Сливърс
- Несъответствие на ръбовете
Всеки от тези дефекти променя начина, по който токът преминава през V-зоната и може да причини локализирано прегряване или недостатъчно сливане.
Често срещани проблеми с ръбовете на лентата
| Състояние на ръба на лентата | Влияние върху заваряването | Препоръчително действие |
|---|---|---|
| Бър | Предварително дъгово възпламеняване, нестабилен ток | Подобряване на качеството на рязане |
| Ръжда | Лош електрически контакт | Премахнете преди производство |
| Масло | Порьозност | Почистете повърхността на лентата |
| Вълнообразен ръб | Нестабилен V-ъгъл | Правилно оформяне |
| Вдлъбнатина на ръба | Лошо подравняване на ръбовете | Бракувайте повредената бобина |
| Сливър | Включване на оксид | Подобряване на процеса на рязане |
Брустовете са по-опасни, отколкото много оператори осъзнават
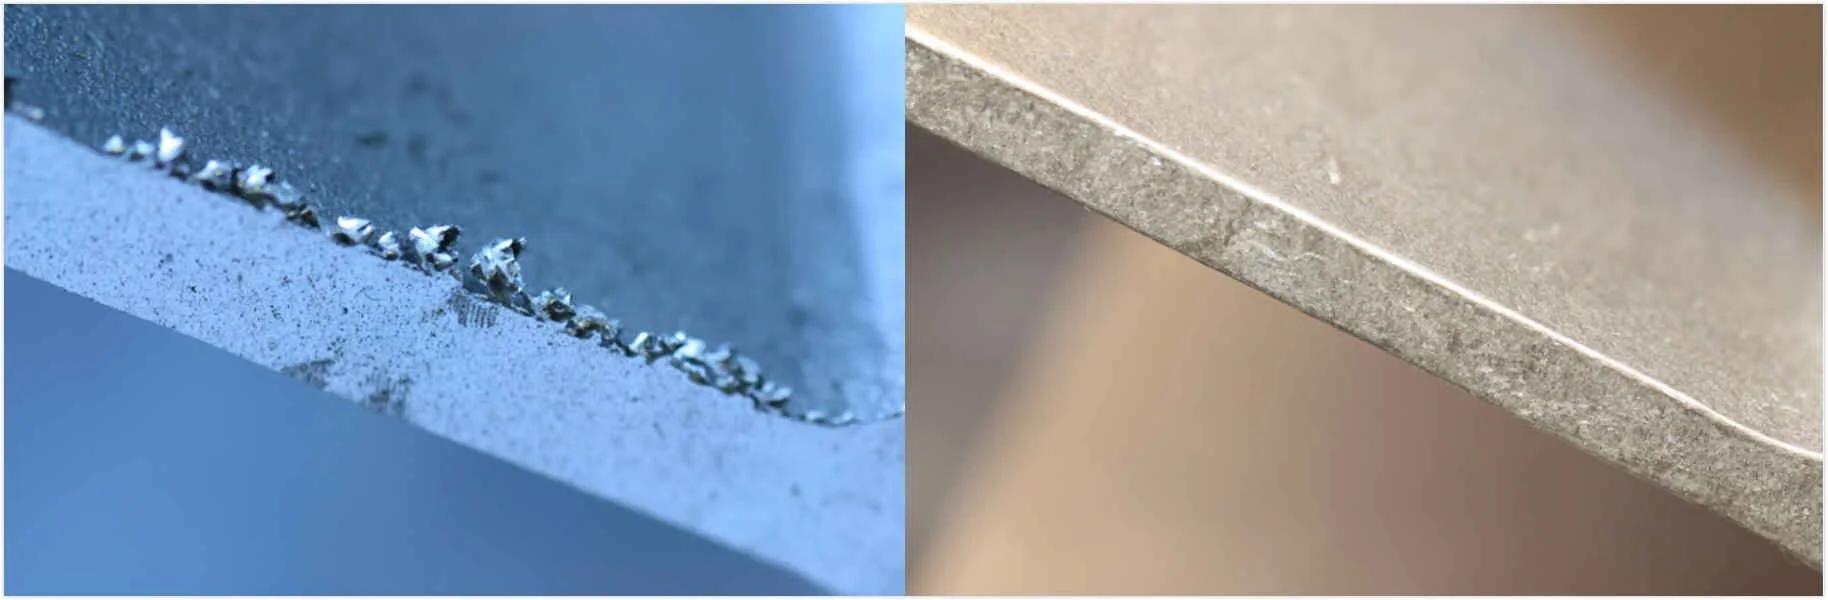
Бруск с височина само няколко десети от милиметъра може значително да промени начина, по който се срещат ръбовете на лентата.
Вместо да осъществи пълен контакт едновременно, едната страна докосва първа.
Това причинява:
- Преждевременна концентрация на ток
- Локално прегряване
- Предварително дъгово изгаряне
- Захващане на оксиди
- Слаба заваръчна връзка
В крайна сметка тези дефекти могат да се проявят като:
- Тест за изравняване на пукнатини
- Хидростатично изтичане
- Ултразвукови показания
- Отвор на заваръчния шев
В индустриалните насоки се препоръчва поддържането на гладки ръбове на процепите, тъй като грапавостта и неравностите възпрепятстват равномерното образуване на заваръчен шев.
Химичният състав на стоманата също влияе върху качеството на заварката
Въпреки че операторите не могат да променят химичния състав на стоманата по време на производството, те трябва да разбират нейното влияние.
Вариации в:
- Въглерод
- Манган
- Силиций
- Фосфор
- Сяра
промяна:
- Характеристики на отоплението
- Пластична деформация
- Образуване на оксиди
- Поведение при заваряване в ковашки фурнир
Поради тази причина, смяната на доставчиците на бобини понякога изисква корекции в заваръчната мощност или настройките за притискане.
Контролен списък за практическа проверка
Преди всяка производствена смяна проверявайте:
✓ Постоянство на ширината на лентата
✓ Дебелина на лентата
✓ Височина на борфите
✓ Ръжда
✓ Замърсяване с масло
✓ Извивка на бобината
✓ Повреда на ръбовете
✓ Повърхностни драскотини
Пет минути проверка могат да предотвратят часове престой по-късно.
Оптимизирайте V-ъгъла
Сред всички параметри на заваряване, V-образният ъгъл е може би най-неразбраният.
Много оператори се опитват да увеличат заваръчната мощност, когато се появят дефекти.
Опитните инженери обикновено първо проверяват V-образния ъгъл.
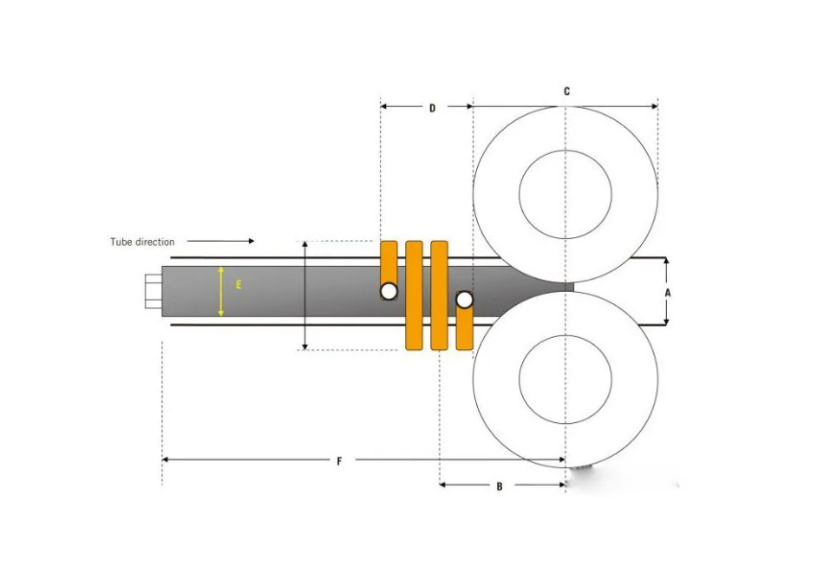
V-образният ъгъл е ъгълът, образуван от приближаващите се ръбове на лентата непосредствено преди влизането им в притискащите валци. Той определя къде е концентриран високочестотният ток и къде се извършва нагряването. Типичните ъгли на заваряване при високочестотно заваряване на въглеродна стомана са около 2–5° (много производствени мелници работят в 3–6° диапазон в зависимост от размера на тръбата и инструментите).
Фактори, които влияят на V-образния ъгъл
V-образният ъгъл се влияе от повече от регулирането на водещата ролка.
То е повлияно и от:
- Точност на формоване
- Дизайн на фин пас
- Позиция на водещата ролка
- Дебелина на лентата
- Толеранс на ширината на рулоната
- пружинна лента
- Разстояние от последния проход на ребрата до притискащите ролки
Ето защо опитни техници на тръбни машини винаги проверяват формовъчната секция, преди да променят параметрите на заваряване.
Препоръчително отстраняване на проблеми с V-ъгъл
| Наблюдение | Възможна причина | Предложено действие |
|---|---|---|
| V-ъгълът е по-широк от нормалното | Водещите ролки са преместени | Регулирайте отново водачите |
| V-ъгъл нестабилен | Лошо формиране | Проверете проходите за перки |
| Често предварително дъгообразуване | Отворът е твърде малък | Увеличете леко V-ъгъла |
| Студено заваряване | Отворът е твърде голям | Намалете V-ъгла |
| Побиране на ролка | Преждевременен контакт с ръба | Проверете отново инструментите за перки |
Практически съвети за производство
Опитните оператори на мелници обикновено следват следните принципи:
- Дръжте последния проход на ребрата възможно най-близо до заваръчните ролки.
- Поддържайте симетрично представяне на ръбовете.
- Избягвайте скитането по ивицата.
- Следете V-ъгъла винаги, когато променяте дебелината на лентата.
- Проверявайте отново водещите ролки след всяка смяна на инструментите.
- Проверете подравняването на индукционната бобина след поддръжка.
Малките корекции, направени рано, често предотвратяват скъпоструващи дефекти в последващите етапи.

Балансирайте мощността на HF заваряване и скоростта на линията
Ако има една корекция, която операторите правят по-често от която и да е друга, това е увеличаването на заваръчната мощност. Винаги, когато заварката изглежда слаба или тестът за сплескване се провали, първата реакция често е да се увеличи настройката на HF мощността.
За съжаление, този подход често третира симптома, а не причината.
Качеството на HF заваряване зависи от връзка между вложената топлина и скоростта на производство, не само от мощността. Ключовият параметър е количеството енергия, доставяна на всеки метър лента. Ако скоростта на линията се промени без съответно регулиране на мощността, температурата на заваряване и металургичната структура също се променят. Проучванията показват, че съотношението между заваръчната мощност и скоростта на линията (коефициент на вложена топлина), заедно със силата на притискане, има голямо влияние върху якостта на опън, жилавостта, твърдостта и целостта на заваряването.
Защо топлинният вход е важен
Подаването на топлина определя дали ръбовете на лентата достигат правилната температура за коване, преди да влязат в пресоващите валци.
Твърде малкото топлина води до непълно свързване.
Твърде много топлина причинява прекомерно топене, нестабилно светване и ненужна консумация на енергия.
Целта е не максимална температура, но правилната температура при правилната скорост на производство.
Типични симптоми
| Симптом | Вероятна причина | Препоръчителна корекция |
|---|---|---|
| Студено заваряване | Твърде нисък топлинен вход | Увеличете мощността или намалете скоростта |
| Прегаряне | Твърде висок топлинен вход | Намалете мощността или увеличете скоростта |
| Силна светкавица | Прекомерна топлина | Намалете мощността и проверете стисването |
| Слаба заварка | Дисбаланс на топлината и стискането | Оптимизирайте и двете заедно |
| Висока консумация на енергия | Неправилна позиция на индуктора | Проверете разположението на бобината |
Често срещана грешка
Много фабрики забавят производството, когато заваряването стане нестабилно.
Понякога това помага.
Понякога това прави заварката още по-гореща.
По-добър метод е да се оцени:
- Скорост на линията
- Високочестотна мощност
- V-ъгъл
- Сила на стискане
- Положение на индукционната бобина
като една интегрирана система, а не да се променя само един параметър. Изследванията постоянно показват, че качеството на заваряване се подобрява, когато тези променливи се оптимизират заедно, а не поотделно.
Балансирайте мощността на HF заваряване и скоростта на линията
Ако има една корекция, която операторите правят по-често от която и да е друга, това е увеличаването на заваръчната мощност. Винаги, когато заварката изглежда слаба или тестът за сплескване се провали, първата реакция често е да се увеличи настройката на HF мощността.
За съжаление, този подход често третира симптома, а не причината.
Качеството на HF заваряване зависи от връзка между вложената топлина и скоростта на производство, не само от мощността. Ключовият параметър е количеството енергия, доставяна на всеки метър лента. Ако скоростта на линията се промени без съответно регулиране на мощността, температурата на заваряване и металургичната структура също се променят. Проучванията показват, че съотношението между заваръчната мощност и скоростта на линията (коефициент на вложена топлина), заедно със силата на притискане, има голямо влияние върху якостта на опън, жилавостта, твърдостта и целостта на заваряването.
Защо топлинният вход е важен
Подаването на топлина определя дали ръбовете на лентата достигат правилната температура за коване, преди да влязат в пресоващите валци.
Твърде малкото топлина води до непълно свързване.
Твърде много топлина причинява прекомерно топене, нестабилно светване и ненужна консумация на енергия.
Целта е не максимална температура, но правилната температура при правилната скорост на производство.
| Симптом | Вероятна причина | Препоръчителна корекция |
|---|---|---|
| Студено заваряване | Твърде нисък топлинен вход | Увеличете мощността или намалете скоростта |
| Прегаряне | Твърде висок топлинен вход | Намалете мощността или увеличете скоростта |
| Силна светкавица | Прекомерна топлина | Намалете мощността и проверете стисването |
| Слаба заварка | Дисбаланс на топлината и стискането | Оптимизирайте и двете заедно |
| Висока консумация на енергия | Неправилна позиция на индуктора | Проверете разположението на бобината |
Често срещана грешка
Много фабрики забавят производството, когато заваряването стане нестабилно.
Понякога това помага.
Понякога това прави заварката още по-гореща.
По-добър метод е да се оцени:
- Скорост на линията
- Високочестотна мощност
- V-ъгъл
- Сила на стискане
- Положение на индукционната бобина
като една интегрирана система, а не да се променя само един параметър. Изследванията постоянно показват, че качеството на заваряване се подобрява, когато тези променливи се оптимизират заедно, а не поотделно.
Регулирайте правилно силата на притискане
Много хора предполагат, че притискащите ролки просто затварят тръбата.
Всъщност те изпълняват една от най-важните функции в целия процес на заваряване.
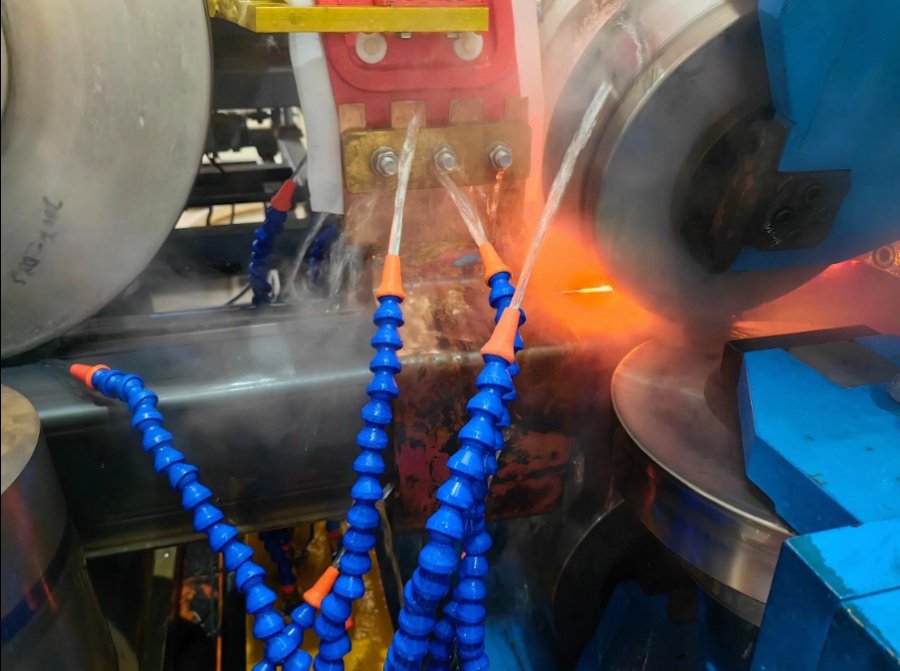
Притискащите валци ковават нагрятите ръбове на лентата заедно, като същевременно изтласкват разтопените оксиди и замърсители от зоната на заваряване.
Без достатъчно налягане на разрушаване, дори перфектно нагрятите ръбове на лентата не могат да осигурят стабилно заваряване.
Обратно, прекомерното притискане създава ненужно изпускане, намаляване на стените и размерна нестабилност. Изследванията и индустриалната практика показват, че качеството на заварката се контролира от баланса между вложената топлина и силата на притискане, а не от двата параметъра самостоятелно.
Какво се случва с твърде малко стискане?
Недостатъчното стискане може да доведе до:
- Отворени шевове
- Студени заварки
- Оксидни включвания
- Слаба металургична връзка
- Слабо изравняване
Тези дефекти може да не са видими веднага, но често се появяват по време на хидростатични изпитвания или по време на експлоатация.
Какво се случва с твърде много стискане?
Прекомерното налягане може да причини:
- Голяма външна светкавица
- Вътрешен светкавичен растеж
- Изтъняване на стените
- Деформация на тръбата
- Повишено износване на ролките
- По-високи оперативни разходи
Целта е да се приложи достатъчна сила на разрушаване, за да се изхвърлят примесите, без да се деформира тръбата.
Практични съвети за регулиране
Опитните оператори обикновено:
- Спазвайте симетрията на светкавицата.
- Проверете външния вид на централната линия на заварката.
- Следете резултатите от теста за сплескване.
- Проверете дебелината на стената.
- Сравнете консумацията на ток преди и след корекциите.
Малките промени обикновено дават по-добри резултати от големите корекции.
Таблица за отстраняване на неизправности
| Наблюдение | Възможна причина | Решение |
|---|---|---|
| Отворен шев | Ниско свиване | Увеличете налягането |
| Голяма светкавица | Прекалено стискане | Намалете налягането |
| Тънка стена | Прекомерно разстройство | Регулирайте отново разстоянието между ролките |
| Слаба заварка | Лошо разстроен | Оптимизирайте едновременното стискане и нагряване |
Регулирайте правилно силата на притискане
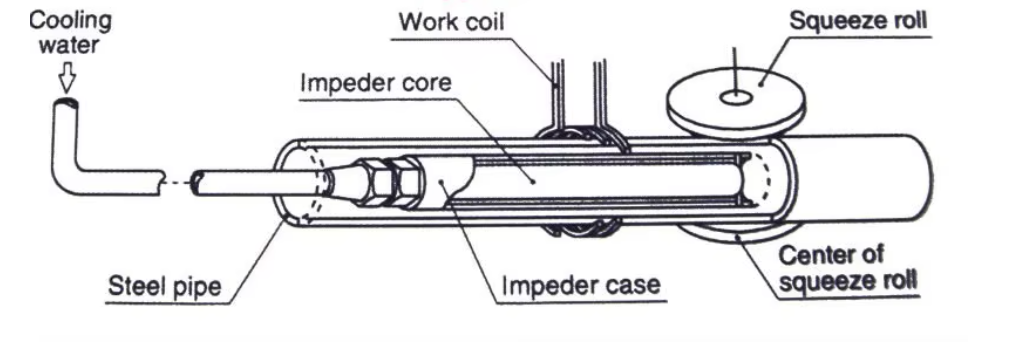
Феритните пръти (импедери) са сред най-евтините консумативи в HF заваръчна система, но въпреки това имат голямо влияние върху ефективността на заваряването.
Тяхната цел е да концентрират магнитното поле вътре в тръбата, така че повече електрическа енергия да достигне до краищата на лентата, вместо да се губи по обиколката на тръбата.
Когато производителността на ферита намалее, операторите често компенсират чрез увеличаване на заваръчната мощност – повишаване на консумацията на електроенергия, без да се решава основната причина. Феритният материал, геометрията, охлаждането и позиционирането влияят върху концентрацията на тока и общата ефективност на заваряване.
Какво се случва с твърде малко стискане?
Недостатъчното стискане може да доведе до:
- Отворени шевове
- Студени заварки
- Оксидни включвания
- Слаба металургична връзка
- Слабо изравняване
Тези дефекти може да не са видими веднага, но често се появяват по време на хидростатични изпитвания или по време на експлоатация.
Какво се случва с твърде много стискане?
Прекомерното налягане може да причини:
- Голяма външна светкавица
- Вътрешен светкавичен растеж
- Изтъняване на стените
- Деформация на тръбата
- Повишено износване на ролките
- По-високи оперативни разходи
Целта е да се приложи достатъчна сила на разрушаване, за да се изхвърлят примесите, без да се деформира тръбата.
Практични съвети за регулиране
Опитните оператори обикновено:
- Спазвайте симетрията на светкавицата.
- Проверете външния вид на централната линия на заварката.
- Следете резултатите от теста за сплескване.
- Проверете дебелината на стената.
- Сравнете консумацията на ток преди и след корекциите.
Малките промени обикновено дават по-добри резултати от големите корекции.
Таблица за отстраняване на неизправности
| Наблюдение | Възможна причина | Решение |
|---|---|---|
| Отворен шев | Ниско свиване | Увеличете налягането |
| Голяма светкавица | Прекалено стискане | Намалете налягането |
| Тънка стена | Прекомерно разстройство | Регулирайте отново разстоянието между ролките |
| Слаба заварка | Лошо разстроен | Оптимизирайте едновременното стискане и нагряване |
Инспектирайте Феритни пръти Често
Феритови пръти (импедери) са сред най-евтините консумативи в HF заваръчна система, но те имат голямо влияние върху ефективността на заваряването.
Тяхната цел е да концентрират магнитното поле вътре в тръбата, така че повече електрическа енергия да достигне до краищата на лентата, вместо да се губи по обиколката на тръбата.
Когато производителността на ферита намалее, операторите често компенсират чрез увеличаване на заваръчната мощност – повишаване на консумацията на електроенергия, без да се решава основната причина. Феритният материал, геометрията, охлаждането и позиционирането влияят върху концентрацията на тока и общата ефективност на заваряване.
Признаци, че ферита се нуждае от проверка
- Напукан ферит
- Износени краища
- Счупени сегменти
- Обезцветяване от прегряване
- Намалена ефективност на заваряване
- Повишено натоварване на генератора
Правилна позиция на ферита
Доброто позициониране означава:
- Близо до върха на заварката
- Центрирано в тръбата
- Стабилен по време на производство
- Адекватно охладено
Лошото позициониране намалява магнитната ефективност и причинява неравномерно нагряване.
Контролен списък за ежедневна проверка
✓ Дължина на ферита
✓ Диаметър на ферита
✓ Повърхностни пукнатини
✓ Поток на охлаждаща вода
✓ Подравняване на ферит
✓ Температура
Рутинната проверка често предотвратява неочаквани прекъсвания на производството.
Поддържайте стабилна скорост на линията
Въпреки че съвременните тръбопроводни машини работят с PLC и серво управление, колебанията в скоростта на линията остават често срещан източник на непостоянно качество на заваряване.
Всяка промяна на скоростта променя времето, достъпно за отопление.
Ако мощността остане непроменена, докато скоростта се увеличава:
- Топлинният вход намалява.
- Ръбовете на лентата може да не достигнат температура на коване.
Ако скоростта намалее:
- Топлинният вход се увеличава.
- Прегряването става по-вероятно.
Следователно поддържането на стабилна скорост на производство е също толкова важно, колкото и изборът на правилното ниво на мощност.
Причини за колебания на скоростта
- Моторна нестабилност
- Несъответствие на акумулатора
- Съединяване на края на бобината
- Проблеми с настройката на PLC
- Механично съпротивление
Най-добри практики
- Избягвайте честото ускорение.
- Поддържайте синхронизирани задвижвания.
- Следете тенденциите в потреблението на енергия.
- Прегледайте производствените данни след всяка намотка.
Подобряване на ефективността на охлаждането
Охлаждането започва веднага след притискането на ролките.
Целта му е не само да намали температурата, но и да стабилизира микроструктурата на заваръчния шев преди оразмеряване.
Лошото охлаждане може да доведе до:
- Остатъчно напрежение
- Размерна нестабилност
- Изкривяване
- Намалена жилавост
Охлаждането е също толкова важно за феритните пръти и индукционните бобини. Производителността на ферита намалява бързо, ако работните температури станат прекомерни, което прави правилния поток на охлаждащата течност и филтрацията съществени.
Характеристики на ефективна охладителна система
- Равномерно разпределение на водата
- Стабилно налягане
- Чиста филтрирана охлаждаща течност
- Правилно положение на дюзата
- Адекватен поток около заваръчния шев
Контролен списък за охладителната система
| Елемент за инспекция | Честота |
|---|---|
| Водно налягане | Всяка смяна |
| Запушване на дюзата | Ежедневно |
| Температура на водата | Непрекъснато |
| Чистота на филтъра | Седмично |
| Охлаждане на бобината | Ежедневно |
| Феритно охлаждане | Ежедневно |
Реален производствен случай: Как малка корекция намали дефектите на заваръчните шевове с повече от 80%
Едно от най-големите погрешни схващания при високочестотното заваряване е, че всеки дефект на заварката изисква по-голяма заваръчна мощност. На практика много проблеми с качеството произтичат от взаимодействието на няколко технологични параметъра, а не от липсата на топлина.
История на случая
Производител на стоманени тръби Тръби от въглеродна стомана 50 × 50 × 2,0 мм опитен:
- Чести неуспехи при тестове за сплескване
- Случайно хидростатично изтичане
- Голям външен заваръчен проблясък
- Повишена консумация на енергия
- Процент на брак над 6%
Екипът по поддръжката първоначално увеличи мощността на високочестотното заваряване няколко пъти.
За съжаление, процентът на дефектите стана още по-лош.
Инженерно проучване
След проверка на цялата заваръчна секция, инженерите идентифицираха няколко допринасящи фактора:
- Прекомерна сила на стискане
- Леко уголемена V-образна форма
- Износени феритни пръти
- Нестабилно представяне на ръба на лентата
Всеки проблем поотделно изглеждаше незначителен, но заедно те нарушаваха стабилността на заварката.
Коригиращи действия
Вместо да увеличи отново мощността, екипът:
- Намалено налягане на притискане
- V-ъгълът е регулиран отново
- Подменени износени феритни пръти
- Коригирано насочване на лентата
- Ребалансирана заваръчната мощност със скоростта на линията
Резултати
В рамките на една производствена смяна:
| Ключов показател за ефективност (KPI) | Преди | След |
|---|---|---|
| Процент на скрап | >6% | |
| Изравняване на процента на успешно преминаване | Нестабилен | Стабилен |
| Външен вид на заварката | Променлива | Последователен |
| Консумирана мощност | Високо | Намалено |
| Стабилност на производството | Чести спирки | Непрекъснато |
Често срещани грешки при HF заваряване
Дори опитните оператори могат да изпаднат в навици, които намаляват качеството на заваряване.
Грешка 1: Увеличаване на мощността за всеки дефект
Не всеки дефект на заварката е причинен от недостатъчна топлина.
Слабите заварки могат да бъдат резултат от:
- Неправилен V-ъгъл
- Лоши ръбове на лентата
- Ниска сила на притискане
- Влошаване на ферита
Грешка 2: Пренебрегване на качеството на лентата
Дори един първокласен HF заваръчен апарат не може да компенсира:
- Тежки бръщолеви
- Замърсяване с масло
- Ръжда
- Несъответствие на ръбовете
Качеството на входящата лента е основата на качеството на заварката.
Грешка 3: Никога не проверявате феритни пръти
Феритните пръти постепенно губят ефективност чрез:
- Пукане
- Термичен шок
- Механично износване
Операторите често компенсират чрез увеличаване на мощността, което води до по-високи разходи за енергия, вместо да решават истинския проблем.
Грешка 4: Използване само на визуална проверка
Заварката може да изглежда гладка външно, но да съдържа:
- Оксидни включвания
- Липса на сливане
- Пукнатини от куки
- Студени заварки
Съвременното производство трябва да съчетава:
- Визуална проверка
- Тест за сплескване
- Хидростатичен тест
- Вихровотоково или ултразвуково изпитване
Грешка 5: Едновременно настройване на множество параметри
Промяна:
- Високочестотна мощност
- Сила на стискане
- Скорост на линията
- Водещи ролки
същевременно прави отстраняването на неизправности почти невъзможно.
Дисциплинираният подход – промяна на един параметър, записване на резултата и след това преминаване към следващия – помага да се идентифицира истинската първопричина.
H2. Често срещани дефекти при HF заваряване и решения
Една от причините, поради които търсачките с изкуствен интелект често показват технически статии, е наличието на кратки диагностични таблици.
Следната матрица обобщава най-често срещаните дефекти при HF заваряване.
| Дефект | Типична причина | Препоръчително решение |
|---|---|---|
| Отворен шев | Ниска сила на притискане | Увеличете разстроеното налягане |
| Студено заваряване | Недостатъчен топлинен вход | Увеличете мощността или намалете скоростта |
| Прегаряне | Прекомерна топлина | Намалете мощността |
| Включване на оксид | Мръсни ръбове на лентата | Подобрете подготовката на лентите |
| Пукнатина от кука | Лош V-ъгъл или несъответствие на лентите | Регулиране на формоващата секция |
| Голяма светкавица | Прекомерно стискане | Намалете силата на притискане |
| Вградена светкавица | Неправилно разстройство | Оптимизиране на разстоянието между ролките |
| Порьозност | Масло или влага | Почистете лентата преди заваряване |
| Пукнатина по ръба | Лошо качество на лентата | Подобряване на входящите материали |
| Отместване на заварката | Несъосност на лентата | Правилни водещи ролки |
Тези дефекти обикновено се влияят от комбинация от скорост на заваряване, сила на притискане, вложена топлина, подравняване на лентата и състояние на ръбовете, а не от един-единствен параметър.
Препоръчителен контролен списък с параметри за HF заваряване
Ежедневният преглед на параметрите помага за поддържане на последователност в процеса.
| Параметър | Препоръчителна проверка |
|---|---|
| Ширина на лентата | Стабилен |
| Дебелина на лентата | В рамките на допустимото отклонение |
| Ръб на лентата | Чисто |
| V-ъгъл | Последователен |
| Индукционна бобина | Центрирано |
| Феритен прът | Добро състояние |
| Високочестотна мощност | Стабилен |
| Скорост на линията | Постоянно |
| Сила на стискане | Балансиран |
| Охлаждаща вода | Адекватен |
| Размер на готовата тръба | Потвърдено |
Записването на тези стойности с промяна по промяна улеснява откриването на тенденции, преди дефектите да станат скъпоструващи.
Често задавани въпроси (ЧЗВ)
Кой е най-важният фактор, влияещ върху качеството на HF заваряването?
Няма един-единствен фактор. Висококачествените заварки изискват балансирана комбинация от качество на лентата, точност на формоване, V-образен ъгъл, вложена топлина, сила на притискане, състояние на ферита и охлаждане.
Защо заварката ми не преминава теста за сплескване, но преминава хидротеста?
Хидростатичното изпитване проверява главно за течове под налягане, докато изпитването за сплескване оценява пластичността и целостта на металургичната връзка. Скрити дефекти, като например оксидни включвания или липса на сплав, могат да издържат хидростатичното изпитване, но да се повредят по време на сплескването.
Може ли увеличаването на HF мощността винаги да подобри качеството на заваряване?
Не. Прекомерната топлина може да увеличи проблясъка, да деформира заваръчния шев или да създаде крехки микроструктури. Качеството на заваряване зависи от балансирането. входяща топлина, скорост на линията и сила на притискане вместо максимизиране на мощността.
Колко често трябва да се сменят феритните пръти?
Проверявайте феритните пръти ежедневно за пукнатини, износване, прегряване и намалена ефективност. Интервалите за подмяна зависят от обема на производство, вида на материала и условията на охлаждане, а не от фиксиран график.
Защо качеството на заварката внезапно става нестабилно след смяна на стоманени рулони?
Различните намотки могат да се различават по химичен състав, качество на ръбовете, толеранс на дебелина и състояние на повърхността. Тези разлики могат да изискват корекции на заваръчната мощност, V-ъгъла и силата на притискане, за да се поддържа постоянно качество на заварката.
Контролен списък за ежедневна проверка на качеството
□ Ръб на лентата
□ Подравняване на ролката
□ Позиция на водещата ролка
□ V-ъгъл
□ Изход на HF генератор
□ Състояние на феритния прът
□ Позиция на бобината
□ Процеп за стискане на ролка
□ Охлаждаща вода
□ Заваряване на проблясък
□ Диаметър на тръбата
□ Дебелина на стената
□ Външен вид на заварката
□ Тест за сплескване
□ Хидротест
□ UT/ECT инспекция
Заключение
Високочестотното заваряване не е просто въпрос на подаване на повече електрическа енергия. Надеждният заваръчен шев е резултат от координираната работа на целия тръбопровод – от подготовката и формоването на лентата до индукционното нагряване, коването под налягане, охлаждането и окончателното оразмеряване.
Производителите, които постоянно постигат високо качество на заварките, споделят няколко практики:
- Поддържайте чисти, равномерни ръбове на лентата.
- Контролирайте V-ъгъла по време на производството.
- Балансирайте входящата топлина със скоростта на линията.
- Приложете правилната сила на стискане.
- Редовно проверявайте феритните пръти.
- Поддържайте охладителните системи ефикасни.
- Проверете качеството на заварката чрез рутинни тестове.
Като третират заваръчния участък като интегриран процес, вместо да настройват изолирани параметри, производителите на тръби могат да намалят брака, да подобрят механичните характеристики и да намалят производствените разходи. Съвременните изследвания и практическият опит постоянно показват, че целостта на заварката зависи от взаимодействието на вложената топлина, силата на притискане, състоянието на лентата и стабилността на процеса.
Призив за действие
Подобрете производителността на заваряването на вашите тръбопроводи с MIVI
Ако вашата производствена линия има проблеми с:
- Неуспехи при тестове за изравняване
- Хидростатично изтичане
- Студени заварки
- Прекомерно заваряване на шев
- Висок процент на брак
- Нестабилно HF заваряване
нашият инженерен екип може да помогне.
MIVI предлага цялостни решения за мелници за тръби ERW, включително:
- Оптимизация на процеса на високочестотно заваряване
- Отстраняване на неизправности в тръбната мелница
- Препоръки за феритни пръти
- Оптимизация на ролковите инструменти
- Модернизации на производствената линия
- Дистанционна техническа поддръжка
Свържете се с MIVI още днес за професионална оценка на HF заваряване и открийте как да подобрите качеството на заварката, да намалите дефектите и да увеличите максимално производствената ефективност.
-
1. Какъв е материалът на тръбата, която машината произвежда
Стоманена тръба, Стоманена тръба, Тръба от мека стомана, Тръба от нисковъглеродна стомана -
2. Възможно ли е оборудването да се персонализира според изискванията на клиента?
-
3. Имате ли някакви сертификати?
-
4. Какъв е начинът на плащане?
-
5. Какво предлагате като следпродажбено обслужване?
-
6. Кога ще пристигне инженерът?
-
7. Колко време ще отнеме инсталацията и обучението на персонала?
-
8. Имате ли референтен проект?
-
9. А резервните части?