











Как износването на притискащите валци причинява дефекти на заварките в тръбопроводите ERW
Фабриките за стоманени тръби обикновено не спират производството си поради един драматичен повреди.
В повечето случаи проблемите започват с малки промени, на които никой не обръща достатъчно внимание.
Заваръчният шев става леко нестабилен.
Операторите започват да регулират заваръчния ток по-често.
Ролерите се усещат по-горещи от обикновено.
Около секцията за притискане се появява слаба вибрация.
Тогава един ден заварката се напука по време на хидротестиране.
Или шевът се отваря след изравняване.
И изведнъж проблемът, който изглеждаше „незначителен“, се превръща в брак, престои и оплаквания от клиенти.
В много тръбопроводни заводи с ERW износването на притискащите валци е в центъра на тези проблеми.
Не защото самата ролка е скъпа.
Но тъй като нестабилното налягане на притискане променя цялостните условия на заваряване.
Ръбовете на лентата спират да се коват равномерно. Концентрацията на топлина се измества. V-образният ъгъл става непостоянен. Лагерите започват да поемат необичайни товари. Аксиалното движение се увеличава малко по малко, докато качеството на заварката стане непредсказуемо.
Много фабрики първо подозират HF заваръчния апарат.
Понякога те заместват феритни пръти.
Понякога те настройват честотата отново и отново.
Но истинският проблем е механичната нестабилност около зоната на притискане.
Тази част често се пренебрегва.
Модерни тръбни мелници от MIVI тръбна машина обърнете много повече внимание на твърдостта на притискане, стабилността на подравняването на ролките и постоянството на налягането, тъй като тези фактори пряко влияят върху качеството на заварката по време на непрекъснато производство

Ранни признаци на износване на притискащите ролки
Най-ранният симптом обикновено не е катастрофална повреда.
Това е непоследователност.
Една намотка заварява гладко.
Следващата намотка внезапно показва колебания в мурашките.
Операторите забелязват, че заваръчният шев променя формата си, въпреки че спецификацията на материала не се е променила много.
Понякога линията на шева се измества леко наляво или надясно.
Понякога тръбата излиза от заваръчния участък с видими следи от вибрации.
Друг често срещан признак е необичаен звук от притискащия механизъм.
В началото не беше шумно.
По-скоро като периодичен шум от лагери.
След това температурата около корпуса на лагера се повишава.
Смазката започва да гори по-бързо.
В крайна сметка повърхността на ролката развива неравномерни следи от износване.
На този етап нестабилното налягане става неизбежно.
Силата на притискане вече не остава центрирана върху ръбовете на лентата.
Това пряко влияе върху качеството на коване по време на високочестотно заваряване.
И след като налягането стане нестабилно, консистенцията на заварката изчезва заедно с него.
Фабриките, произвеждащи тънкостенни тръби, обикновено забелязват това по-рано, защото по-тънкият материал реагира по-бързо на колебанията в налягането.
Високоскоростните производствени линии го усещат още повече.
При някои по-стари мелници, аксиалното движение става видимо по време на работа.
Валът на ролката се измества леко по време на въртене.
Не е достатъчно, за да спре машината веднага.
Достатъчно, за да наруши бавно стабилността на заваряването.
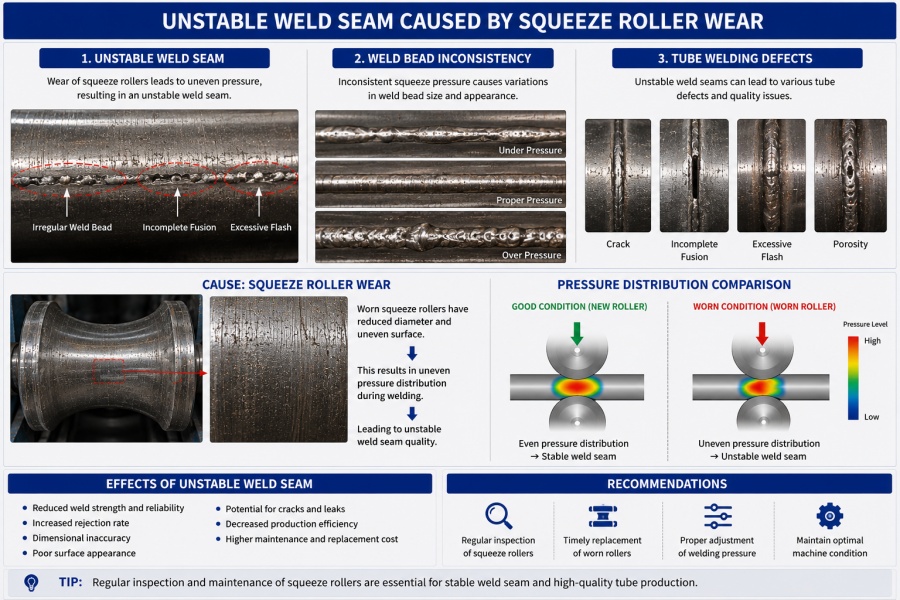
Защо повредата на лагерите причинява нестабилно заваряване
В много тръбни мелници, ролковите лагери с притискащо действие работят под непрекъснато нагряване, вибрации и големи радиални сили.
След като състоянието на смазването се влоши, хлабината на лагера започва да се увеличава.
Валецът вече не се върти идеално концентрично.
Налягането става неравномерно.
Вибрацията се предава директно в зоната на заваряване.
Повреденият лагер също променя условията на контакт между ролката и ръба на лентата.
Оттам започва нестабилното коване.
Някои фабрики продължават производството си, след като са чули шум от лагери защото линията все още „работи нормално“.
Но нестабилността на заваръчния шев обикновено се появява много преди пълната повреда на лагера.
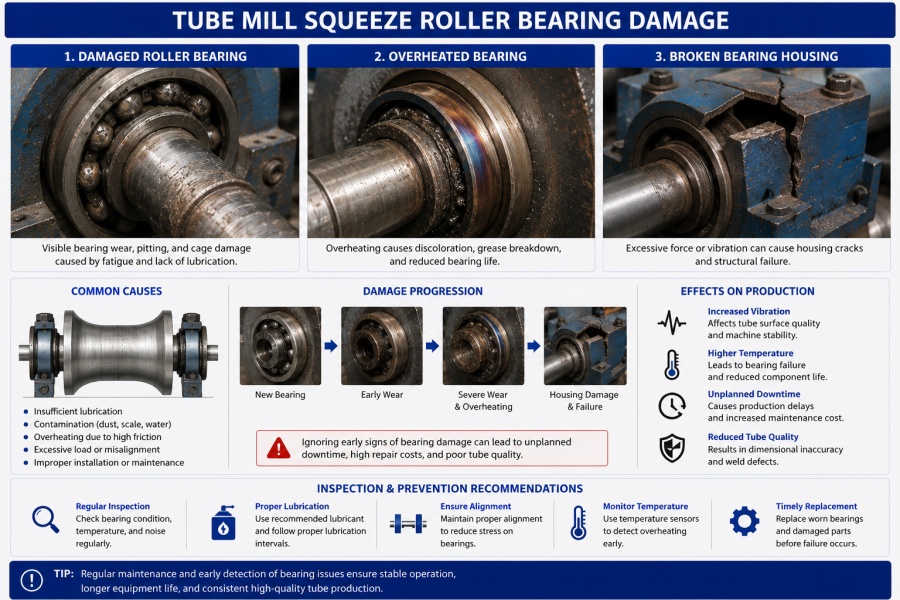
Как аксиалното движение влияе върху качеството на заваръчния шев
Аксиалното движение е един от проблемите, които операторите често подценяват.
Дори малко изместване на вала влияе върху подравняването на притискането.
Когато ролката се измества наляво или надясно по време на работа, налягането на ръба се променя постоянно.
Това означава, че нагрятите ръбове на лентата вече не се срещат под действието на стабилна сила.
Консистенцията на заварката спада веднага.
Често срещани причини включват:
- износени лагерни легла
- разхлабени заключващи гайки
- износване на вала
- лоша прецизност на сглобяване
- дългосрочна вибрационна умора
На високоскоростни мелници за ERW, това става по-сериозно, защото усилването на вибрациите се увеличава със скоростта.
Някои по-стари машини просто нямат достатъчна структурна твърдост около рамката за притискане.
Това е една от причините да е по-ново автоматизирани тръбни мелници съсредоточете се силно върху стабилността на рамката и системи за прецизно подравняване
Методи за проверка на дефекти на заваръчни шевове от ERW
Прекалено силният натиск унищожава ролките по-бързо.
Твърде малкото налягане създава слаби заварки.
Намирането на стабилен баланс е по-трудно, отколкото много фабрики очакват.
Особено когато качеството на бобината се променя често.
Или когато износването на ролките вече е започнало.
Нестабилността на налягането може да възникне от хидравлични колебания.
Но механичната хлабавост често е по-голямата причина.
Неравномерното износване на повърхността на ролките също променя разпределението на силата по ръба на лентата.
Това създава неравномерно коване, дори когато заваръчната мощност остава непроменена.
Някои оператори продължават да увеличават заваръчния ток, за да компенсират.
Това обикновено създава още повече проблеми:
- прекомерно бръмчене
- прегряване
- изгаряне на ръбове
- съкратен живот на ролките
Тестване и инспекция
Една тръба може да изглежда приемливо отвън, докато качеството на вътрешния заваръчен шев е вече нестабилно.
Ето защо инспекцията е важна.
Особено след появата на проблеми с притискащата ролка.
Хидро тест
Хидротестване често разкрива нестабилността на заварката много бързо.
Тръбите, произведени под нестабилно налягане на притискане, могат да се разрушат под вътрешно налягане, дори когато външният вид на повърхността изглежда приемлив.
Малки несъответствия при коване стават видими по време на задържане под налягане.
Течът около заваръчния шев е често срещан.
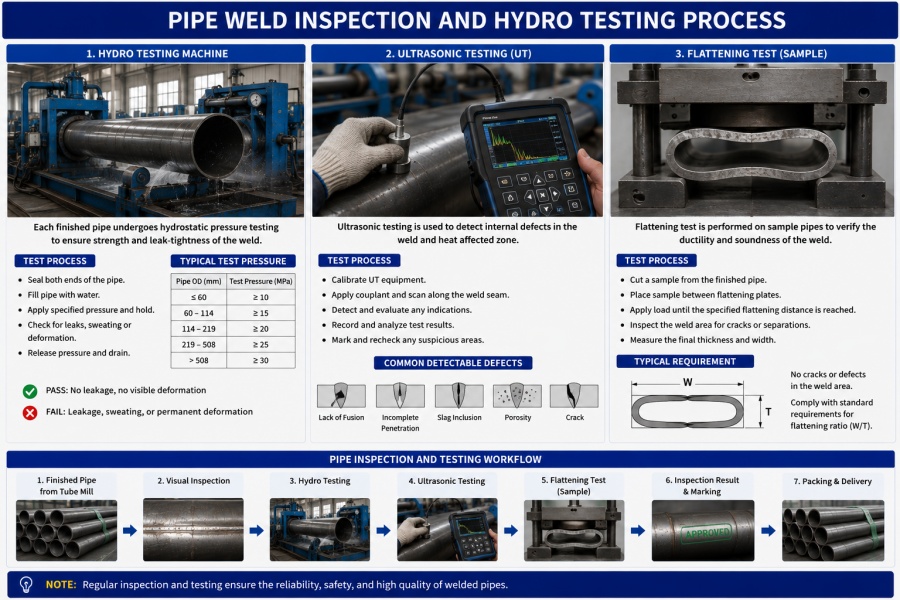
Тест за сплескване
Тестовете за сплескване разкриват проблеми с пластичността около зоната на заваряване.
Лошата стабилност на притискане обикновено създава непълно свързване между ръбовете на лентата.
По време на изравняването, шевът може да се напука по-рано от очакваното.
Фабриките, произвеждащи конструкционни тръби, често разчитат в голяма степен на този тест, защото той отразява по-директно реалната цялост на заварките.
Инспекция на UT
Много съвременни заводи вече интегрират ултразвукови системи за инспекция директно в производствените линии.
Това позволява непрекъснато откриване на вътрешни дефекти на заварките, вместо да се чака произволна офлайн проверка.
някои съвременни производствени линии от MIVI тръбна машина вече интегрират онлайн системи за инспекция, за да подобрят надеждността на заварките по време на непрекъсната работа.
УЗ инспекцията става особено полезна, когато нестабилността на притискане причинява:
- непълно сливане
- вътрешни пукнатини
- порьозност
- непоследователно проникване
Тези дефекти често са трудни за откриване визуално.
Как да се намали повредата на притискащата ролка
Само смяната на ролките не винаги решава проблема.
Ако структурата на машината вече има хлабина или отклонение в подравняването, новите ролки се износват много бързо.
Ето защо опитните фабрики обикновено проверяват цялата система за изстискване заедно.
Не само повърхността на ролката.
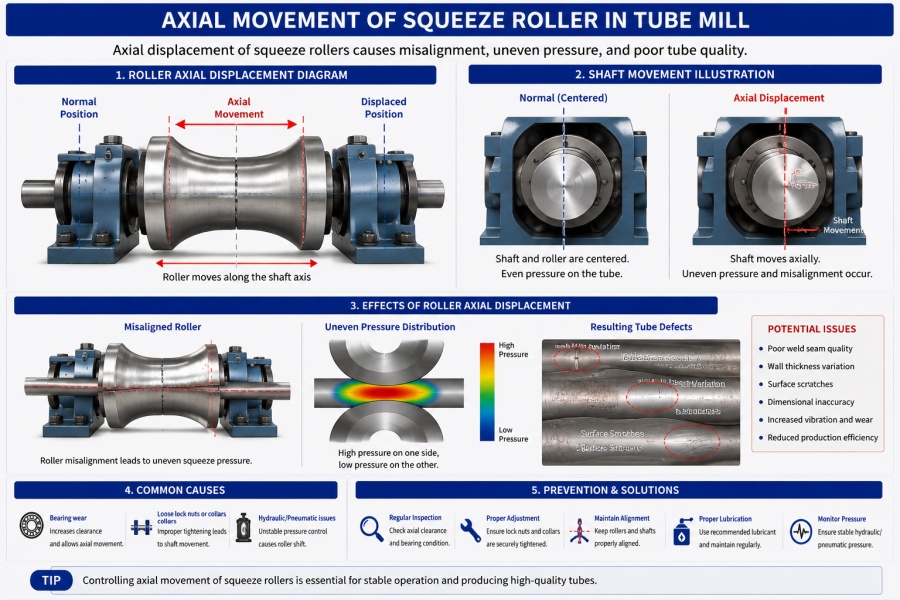
Подобряване на стабилността на процеса
Стабилна формовъчна секция намалява ненужното напрежение върху притискащите ролки.
Това включва:
- по-добра подготовка на ръбовете на лентата
- стабилен V-ъглов контрол
- намалена вибрация
- по-плавно проследяване на лентата
Когато формирането стане стабилно, натоварването при притискане също става по-стабилно.
Животът на валяка се подобрява естествено.
Оптимизиране на параметрите
Много проблеми със стискането всъщност произтичат от неправилна настройка.
Настройките на налягането, които са леко прекалено агресивни, може да не покажат незабавна повреда.
Но животът на лагерите се скъсява драстично с течение на времето.
Правилната корекция трябва да включва:
- сила на стискане
- скорост на заваряване
- Съгласуване на високочестотната мощност
- подравняване на ролките
- предварително натоварване на лагера
Фабриките, работещи с тръби с различни размери, трябва да следят тези настройки по-внимателно, тъй като различните спецификации създават различни натоварвания на притискане.
Надстройте структурата на оборудването
По-старите мелници често имат проблеми с твърдостта.
Особено след години непрекъсната експлоатация.
Деформацията на рамката, износването на вала и хлабината на монтажа бавно се натрупват.
Ето защо по-новите Тръбни мелници ERW сега се фокусират много повече върху структурната прецизност и автоматизирания контрол на стабилността.
Машини от MIVI тръбна машина използвайте подсилени конструкции, прецизни ролкови системи и стабилни конфигурации за формоване, проектирани за дълги производствени цикли и постоянно качество на заварките.
За фабрики, работещи с високоскоростно производство, тази разлика става много забележима след дълги работни часове.
Препоръчителни решения за мелници за тръби ERW
Тръбни мелници проектираните с по-голяма твърдост на притискане обикновено поддържат по-стабилно заваряване с течение на времето.
Особено в непрекъснати производствени среди, където вибрациите, топлината и промените в натоварването никога не спират.
Модерни автоматични производствени линии за ERW от MIVI тръбна машина подкрепа:
- стабилно подравняване на стискане
- прецизно формоване
- високоскоростно производство
- интеграция на онлайн инспекции
- бърза смяна на ролките
- автоматизирани операционни системи
Техните производствени линии обхващат производството на кръгли, квадратни и правоъгълни тръби с различни размери и дебелини.
За фабриките, които се опитват да намалят дефектите на заваръчните шевове и времето за престой поради поддръжка, стабилността на притискане вече не е просто механичен детайл.
Това влияе върху цялостния производствен резултат.
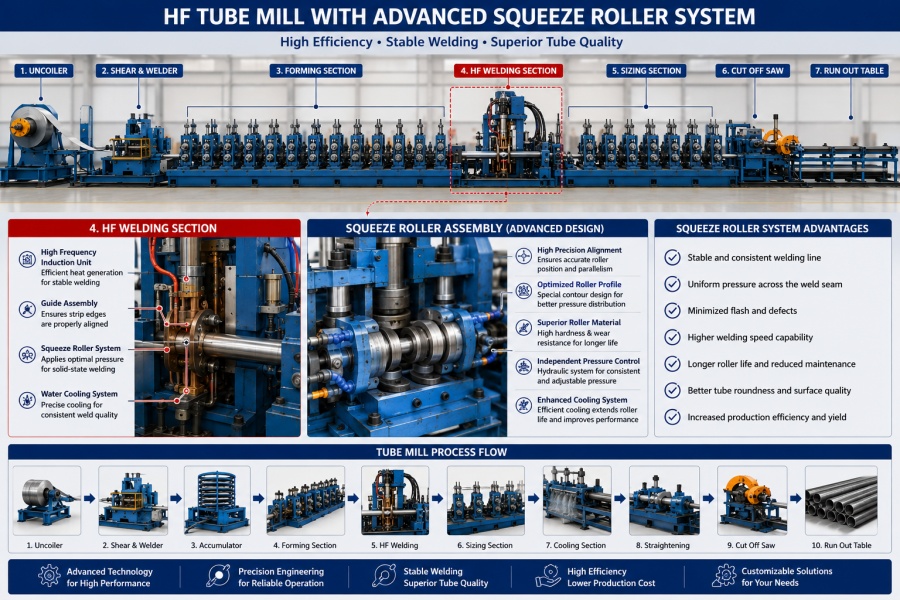
Препоръчителни решения за мелници за тръби ERW
Износването на притискащите ролки рядко се проявява като единична драматична повреда.
Изгражда се бавно.
Хлабината на лагера се увеличава.
Аксиалното движение става по-голямо.
Стабилността на налягането изчезва малко по малко.
В крайна сметка заваръчният шев започва да разказва историята.
Фабриките, които решават тези проблеми рано, обикновено харчат по-малко за поддръжка, произвеждат по-стабилни заварки и избягват ненужни престои по-късно.
И при производството на ERW тръби, стабилното заваряване почти винаги започва със стабилно налягане на притискане.
-
1. Какво причинява износването на притискащите валци в тръбните мелници?
-
2. Как износването на притискащите ролери влияе върху качеството на заварката?
-
3. Какви са признаците на повреда на лагера от ролкови стягания?
-
4. Как тръбните мелници могат да намалят повредите на притискащите валци?
Редовната проверка на лагерите, правилното подравняване, стабилното налягане на притискане и подобрената твърдост на машината спомагат за намаляване на износването на притискащите ролери и подобряване на стабилността на заваряването. -